Coreform公式ドキュメントを基にした日本語版です。技術仕様・対応状況の最終的な基準は公式英語版です。
気密ガラス-金属シールの熱サイクル
S-8061 ガラス、Alloy 52 ピン、および 304L ステンレス鋼からなる気密シールの残留応力・熱サイクル解析。
1 説明
1.1 工学的な問題設定
気密ガラス-金属シールは、金属ヘッダーを貫通する漏れのない経路を維持しながら、導電ピンを電気的に絶縁します。シールは高温で組み立てられ、この温度ではガラスが流動して隣接する金属表面を濡らすことができます。組立体が冷却されると、ガラス、ピン、ヘッダーはそれぞれ異なる量だけ収縮しようとします。接合界面で変位適合を保つため、この熱膨張差がガラスの残留応力と金属の塑性ひずみに変換されます。
この残留状態が重要な理由は2つあります。脆性材料であるガラスでは引張主応力が欠陥の発生・進展を引き起こし得る一方、ヘッダーやピンの降伏はガラスが負担する応力を再分配します。Tandon らは、金属の塑性モデルを一見わずかに変更しただけでも、予測されるガラス応力が実質的に変化し得ることを示しました [1]。その後の Sandia の研究では、構成材料の温度依存性、加工条件への感度、ひずみ速度依存性が評価され [2], [3], [4]、関連するシールモデルが実験計測と比較・評価されています [5].
この例題には2つの目的があります。
- 公開材料データを用いて、公表された有限要素評価の工学的な解析フローを再現すること、および
- 熱-機械連成かつ multicell immersed IGA のワークフローに対する厳しい開発検証問題を提供することです。
1.2 形状と構成部品
この例題の STEP assembly は、3D ContentCentral から取得した Fischer Connectors SFE 104 A056-130 のサプライヤーモデルを大幅に変更した派生形状です [6]。この引用は CAD モデルの出典を示すためのものです。元形状には大幅な変更を加えているため、この例題をメーカー出荷時の形状そのものと解釈してはいけません。
注記必要なモデルファイル
Abaqus/CAE の作業を開始する前に、 変更済み STEP assembly をダウンロード してください。この例題で使用します。
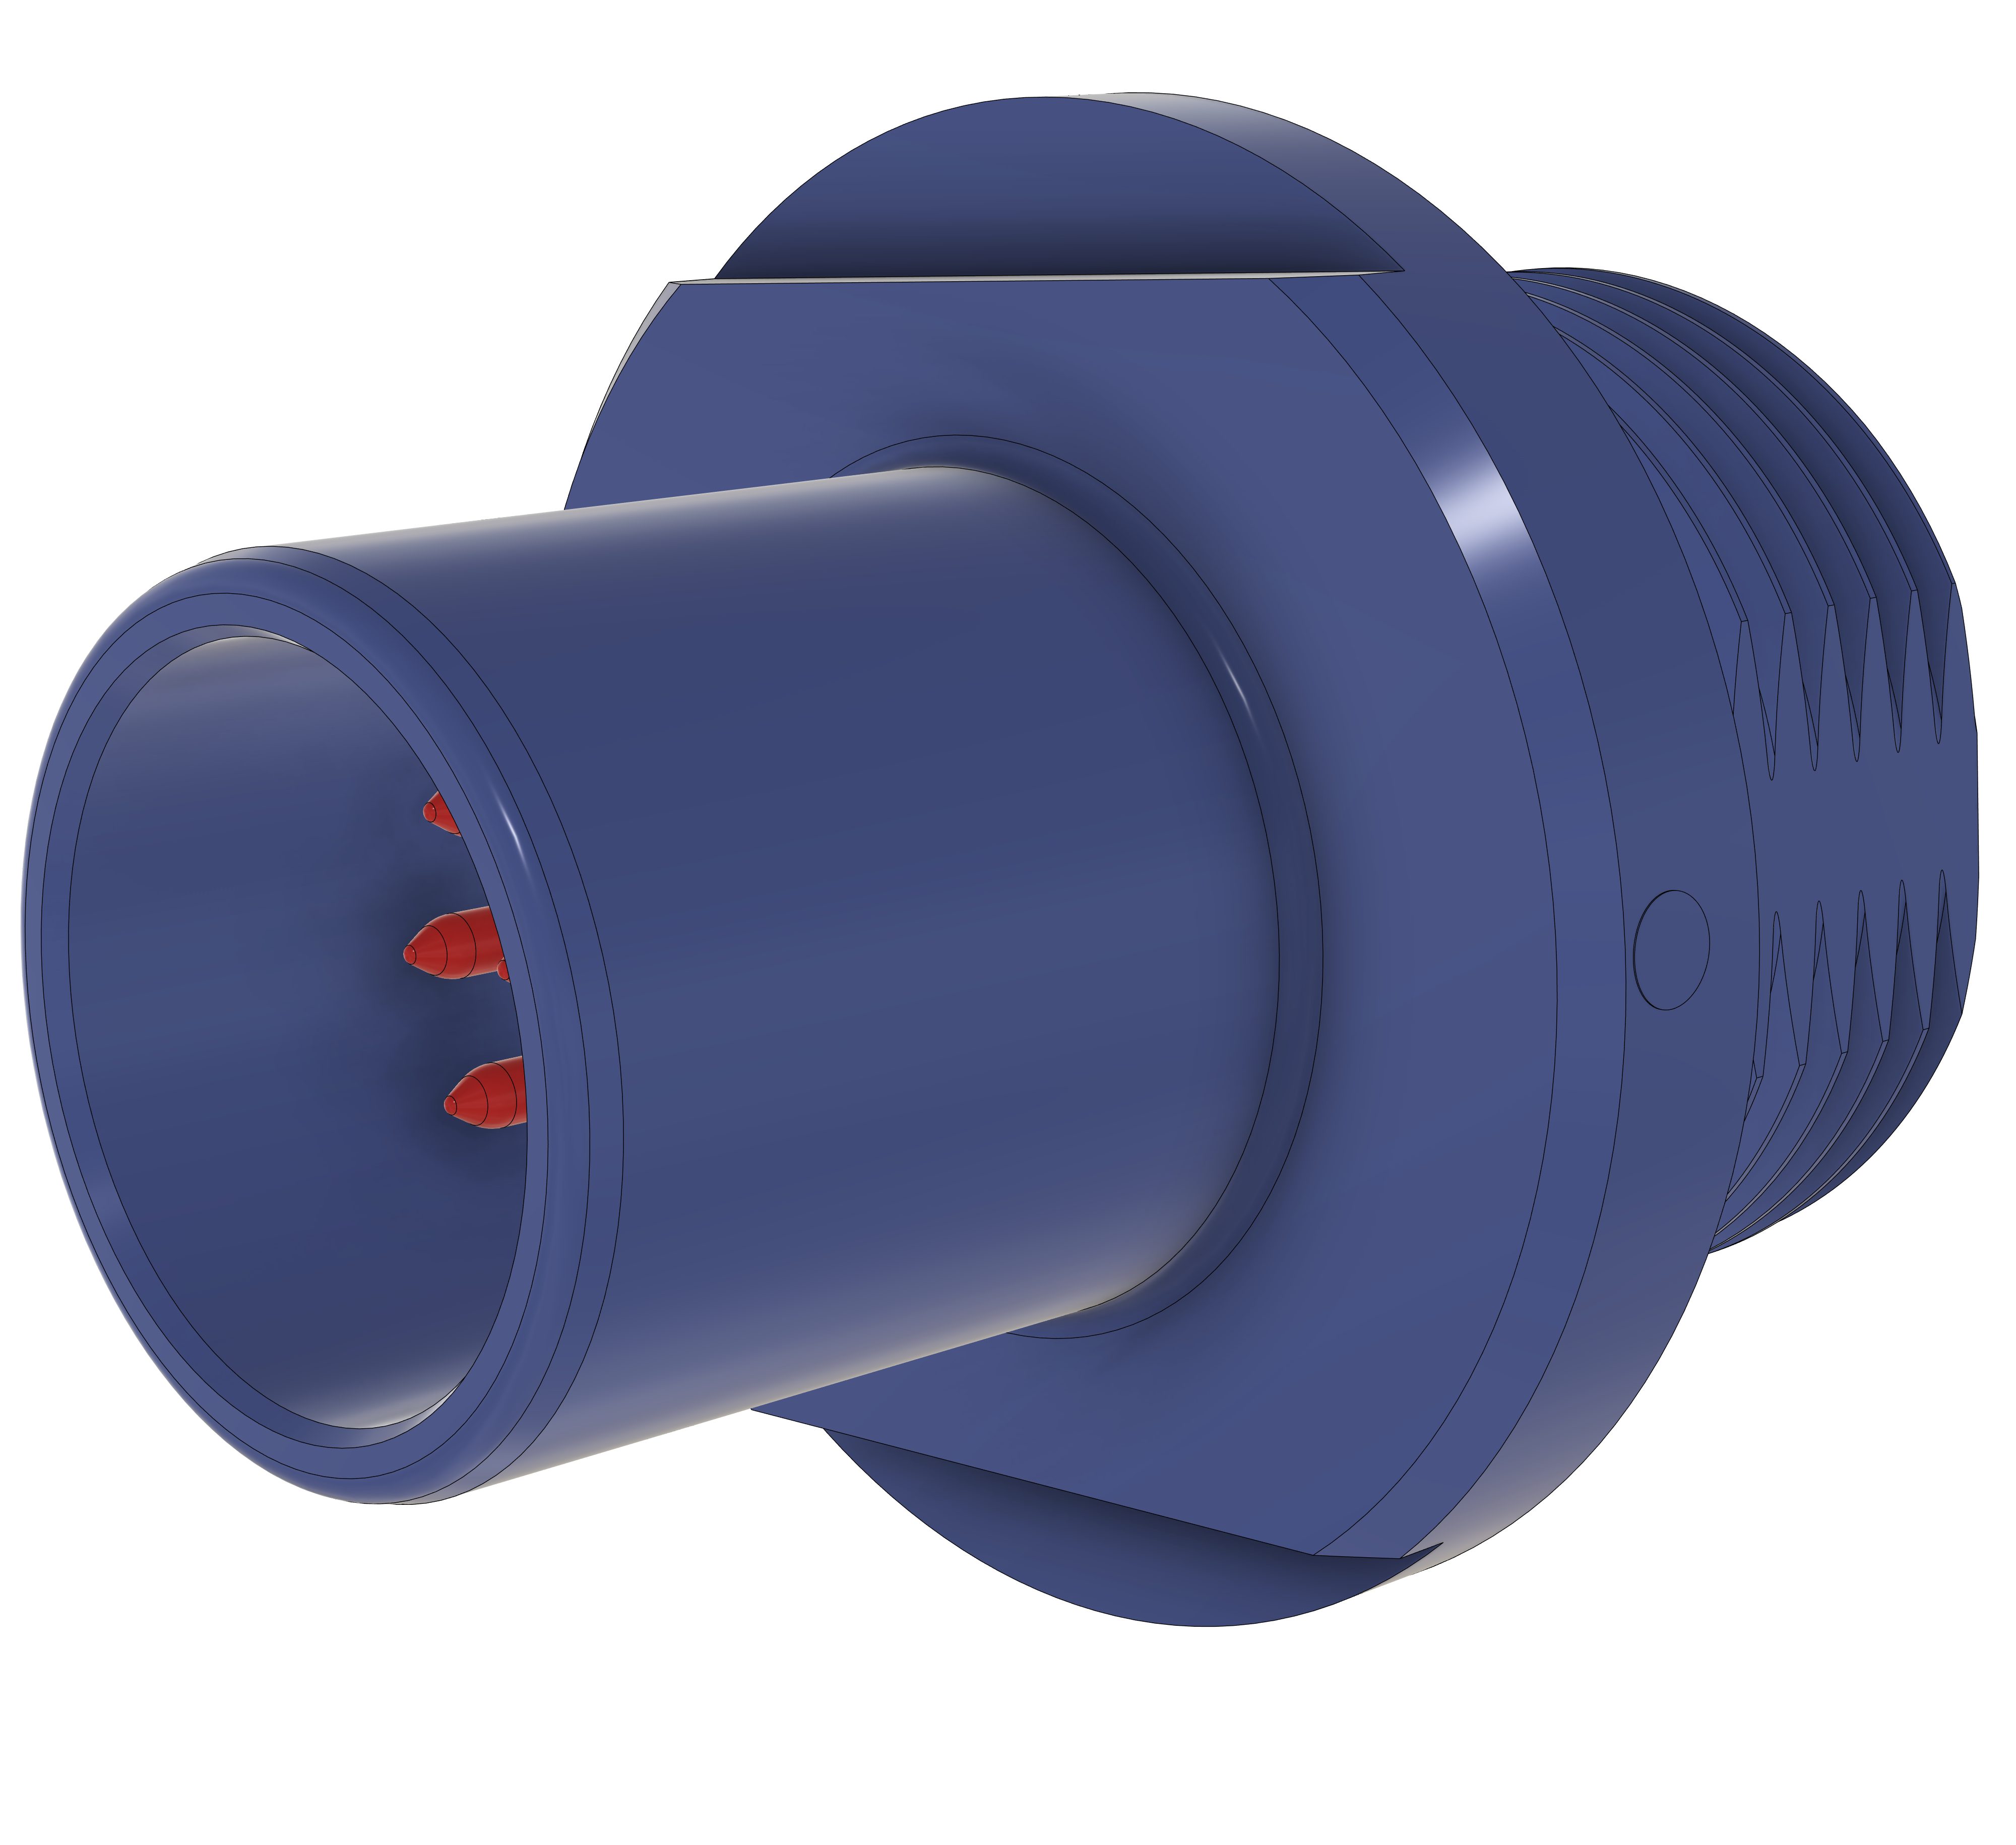
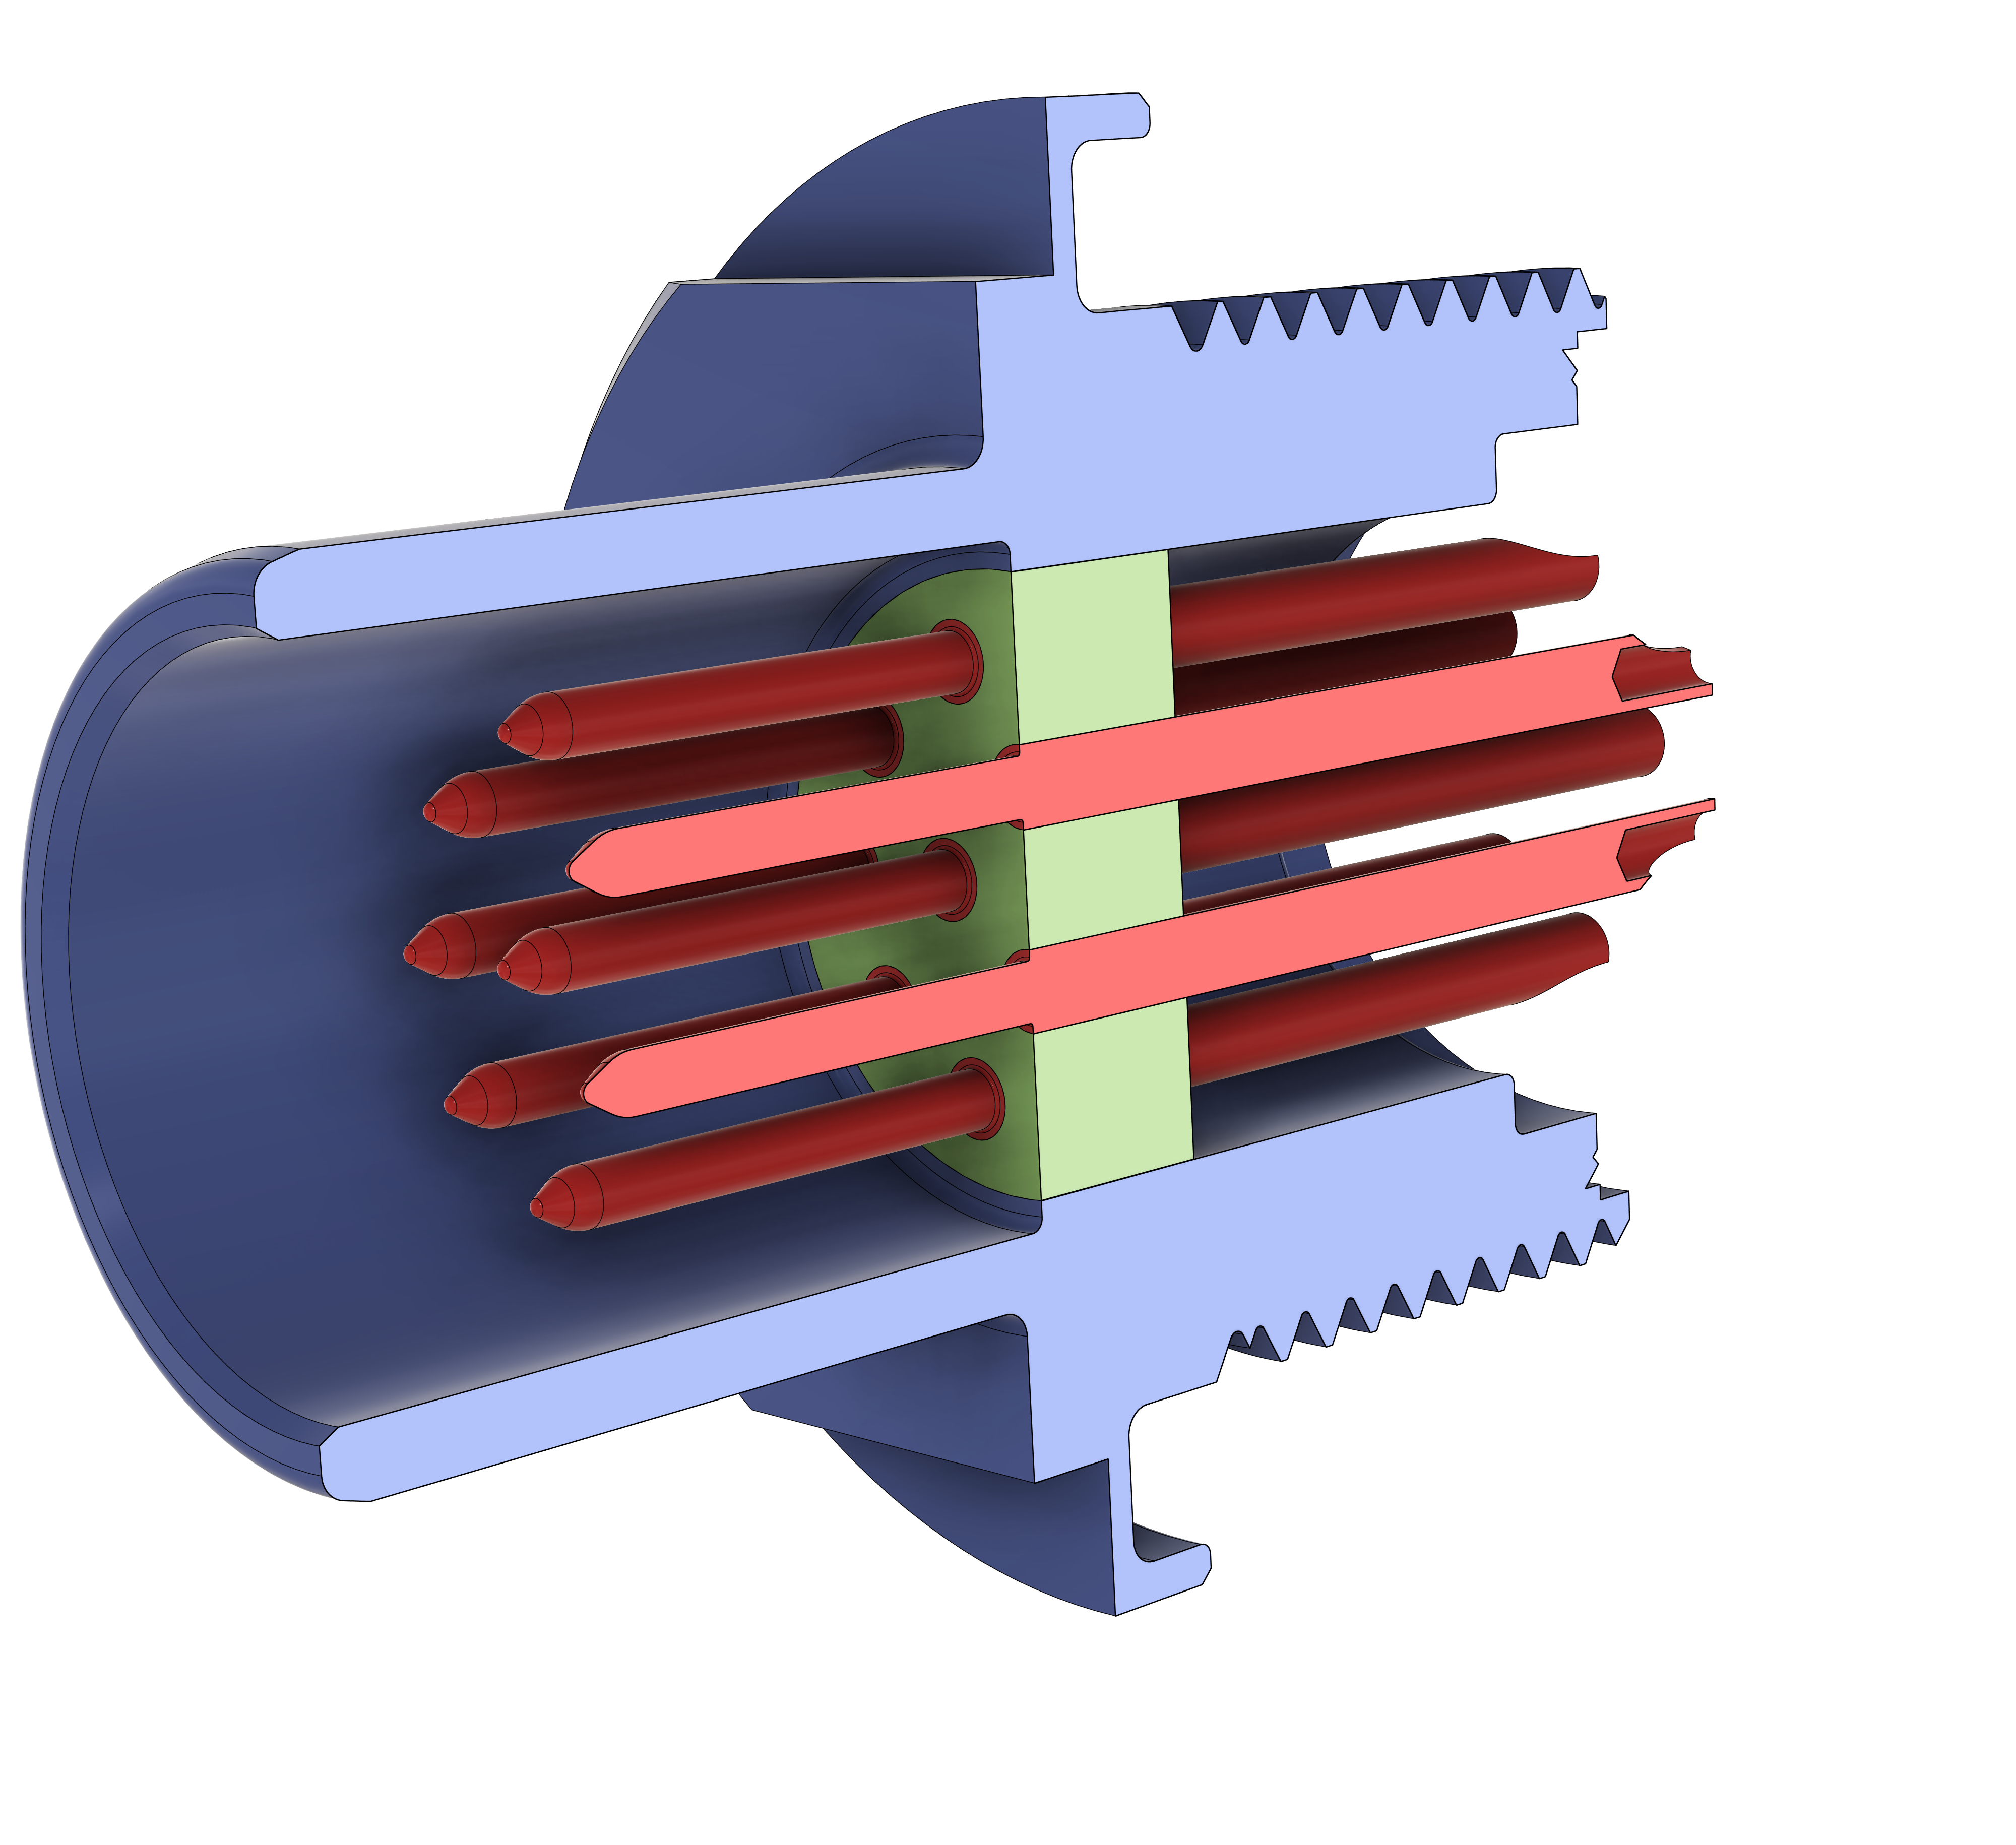
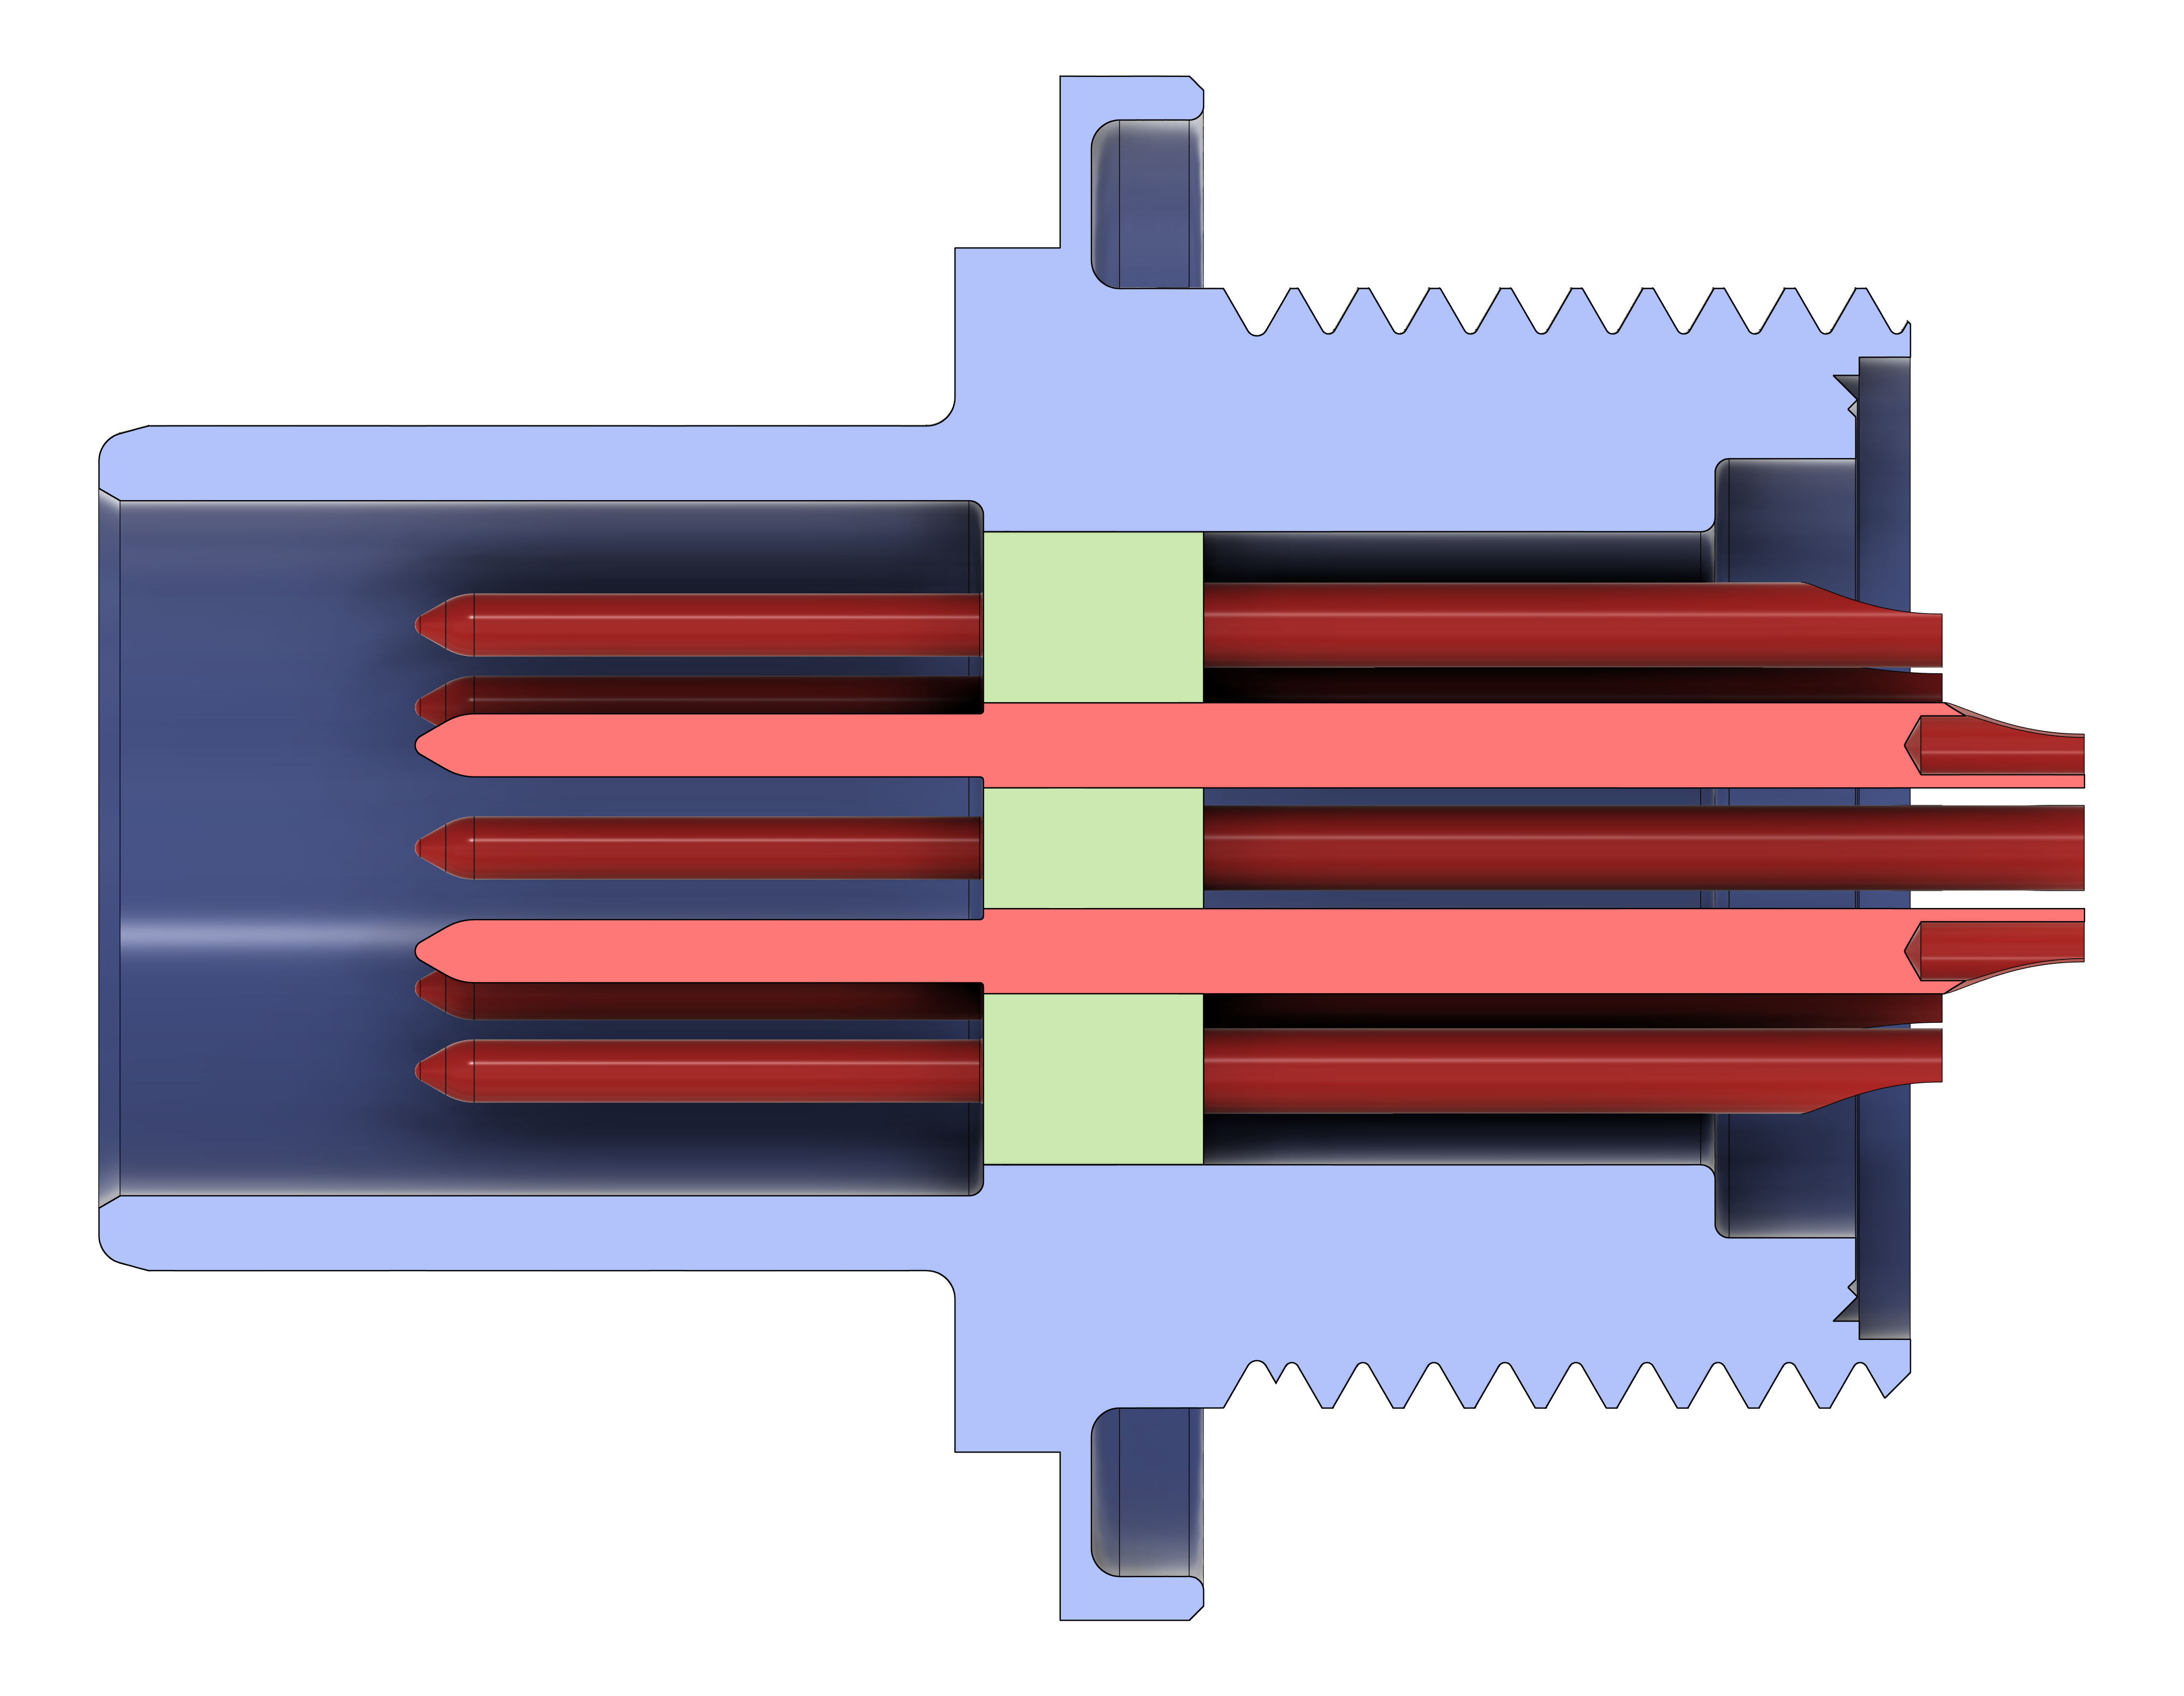
変更済み STEP assembly には13個の solid body が含まれています。交差部を保持したまま Boolean merge し、内部に材料境界を持つ1つの deformable Part を作成します。
| 構成部品 | 材料 |
|---|---|
| ガラスシール | Schott S-8061 |
| 11本の電気ピン | Alloy 52 / UNS N14052 |
| 金属ヘッダー | シール用途向け条件の 304L VAR ステンレス鋼 |
単一の merged Part にすると、界面に人工的な幾何ギャップを作らず、共有境界をまたいで conforming spline field を構成できます。初期モデルでは、対象論文の baseline model と同様に、ガラス-金属の2つの界面を完全接合として扱います [1]。摩擦を伴う剥離は baseline に暗黙に含める仮定ではなく、今後検討すべき重要な感度解析項目です。
1.3 熱履歴とモデル化範囲
解析は、S-8061 で報告されている strain point に近い 450 ℃ を、公称無応力状態として開始します。その後、空間的に一様な3段階の温度変化を与えます。
| 状態 | 温度 | 目的 |
|---|---|---|
| 初期 | 450 ℃ | 無応力のシール形成状態を近似する |
cool_to_room |
20 ℃ | 製造時の残留応力を発生させる |
cool_to_minus_55 |
-55 ℃ | 低温側の qualification excursion を与える |
heat_to_200 |
200 ℃ | 高温側の qualification excursion を与える |
温度は空間的に一様に規定するため、これは非定常熱伝達解析ではなく応力解析です。板厚方向の温度勾配、炉内保持時間、冷却速度、ガラスの構造緩和、金属の粘塑性は表現しません。その代わり、熱弾性ガラスモデルを 450 ℃ から開始し、無応力状態を形成した高温緩和は既に完了しているものとして扱います。
寸法を持つすべての値には MMTS 整合単位系を使用します。すなわち、ミリメートル、トン、秒、ニュートン、メガパスカル、摂氏度です。
1.4 工学解析の方針
1.4.1 評価量
主要な評価結果はガラス中の最大主応力で、特にピンおよびヘッダーとの界面近傍を重視します。補助的に次を評価します。
- ヘッダーとピンの相当塑性ひずみ(
PEEQ)、 - 熱サイクルを通じた塑性ひずみ(
PE)および対数ひずみ(LE)、 - シールおよびピンの変位(
U)、さらに - IGA の温度出力が利用可能になった場合の規定節点温度(
NT)です。
応力だけでは、ガラス破壊を決定論的に判定できません。き裂発生確率を予測するには、欠陥集団の統計、適切な Weibull 法または破壊力学的手法、および対応する妥当性確認データが必要です [7], [8].
1.4.2 ガラス破壊の指標
正の最大主応力、 \(\sigma_1^+=\max(\sigma_1,0)\)を主要なスクリーニング場として用います。ただし、き裂発生を決定論的に予測する量としては扱いません。推奨する評価階層を 表1.
| 指標または予測量 | 推奨用途 |
|---|---|
| \(\sigma_1^+\) contour と収束した局所ピーク | 引張領域の特定とモデル案の比較 |
| 引張応力を受ける表面積・体積の分布 | 結果を1点の値だけに縮約せず、高応力状態にあるガラス量を定量化する |
| 表面欠陥・体積欠陥に対する Weibull 破壊確率 | 対象となる S-8061 のロット、表面状態、熱処理条件に対して較正した後、急速破壊確率を予測する |
| 時間依存破壊モデル | 保持時間、サイクル速度、使用環境が重要な場合に、環境助長型の slow crack growth を評価する |
| 界面破壊または cohesive model | バルクガラスのき裂とは分離して、剥離と気密性喪失を評価する |
Weibull 計算では、多軸引張応力場全体を用い、表面欠陥集団と体積欠陥集団を区別する必要があります。また、理想化したガラス-金属コーナーには特に注意が必要です。Sandia の FAILPROB 研究では、そのような界面が応力特異点になり得ること、そして生の最大主応力値がメッシュ依存のままとなり得る理由が示されています [8]。S-8061 に対する適切な Weibull parameter と、検証済みの特異点処理が利用可能になるまでは、 \(\sigma_1^+\) および高応力表面積・高応力体積の分布を、比較用の指標としてのみ報告してください。
1.5 材料特性
1.5.1 データ方針と出典
公開報告書には、元の dilatometry 計測ファイルや、製造解析で使用された完全な BCJ/SPEC parameter deck は含まれていません。したがって、公開情報だけから Sandia の解析を bit-for-bit で完全再現することはできません。ここで用いるデータは、次の4種類の provenance class に区分します。
| コード | 意味 |
|---|---|
| R | 文献に数値として報告された値 |
| D | 公表図からデジタイズした値 |
| C | 報告値から計算または単位変換した値 |
| A | 解析者による仮定、または根拠を明示した外挿値 |
以下の baseline material table では、各値にこれらのコードを付記しています。複数コードは、その値が複数の provenance class を組み合わせていることを示します。この baseline は公開データに基づく推奨モデルであり、特定の製造ロットを厳密に表現していると主張するものではありません。
1.5.2 baseline 材料定義
| 特性 | S-8061 ガラス | Alloy 52 ピン | 304L VAR ヘッダー |
|---|---|---|---|
| 密度 [tonne/mm³] | \(2.60\times10^{-9}\) (R/C) | \(8.30\times10^{-9}\) (R/C) | \(7.90\times10^{-9}\) (R/C) |
| Poisson 比 | 0.22 (R) | 0.29 (R) | 0.30 (R) |
| 弾性係数 | 温度依存のデジタイズ曲線(R/D/C) | 165,500 MPa(R/C) | 温度依存の Type 304 テーブル(R) |
| 熱膨張 | 9.3 ppm/℃(R) | 9.95 ppm/℃(R/C/A) | 区分的な熱ひずみテーブル(R/C/A) |
| 非弾性応答 | なし(A) | 線形等方硬化(D/C) | 温度依存 multilinear J2 plasticity(D/A) |
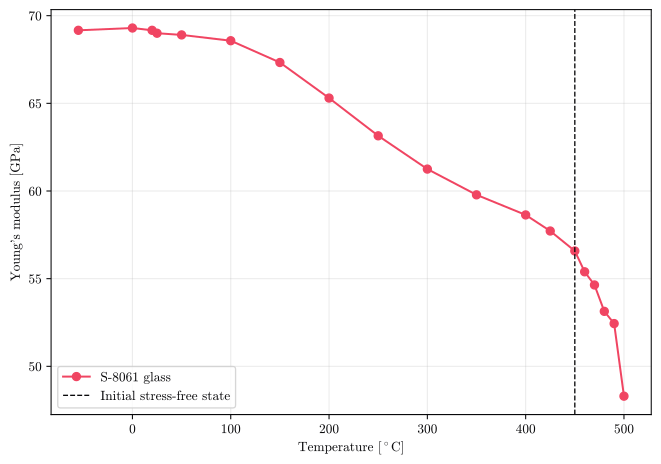
ガラスの密度とカタログ記載の熱膨張は、S-8061 のサプライヤーデータによります [9]。弾性係数の温度依存性は Chambers らの annealed specimen curve をデジタイズし、25 ℃ で 69 GPa となるよう正規化したものです [2]。500 ℃ 近傍で弾性係数が急減する挙動は速度依存であり、ガラス転移温度を超える領域の一般的な弾性則として解釈してはいけません。
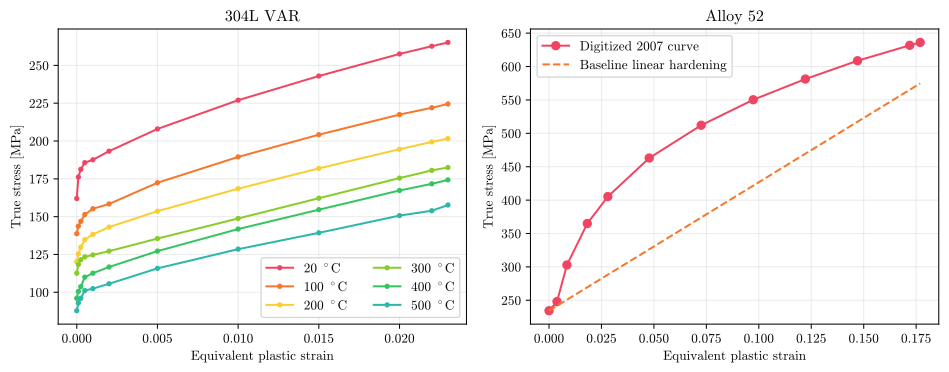
Alloy 52 にはメーカー値である弾性係数 165.5 GPa と Poisson 比 0.29 を使用します [10]。熱膨張係数 9.95 ppm/℃ は、メーカーが報告した 30~450 ℃ の範囲の中間値です [11]。baseline の線形硬化則は次式です
\[ \sigma_y = 234.4\ \mathrm{MPa} + 1924\ \mathrm{MPa}\,\bar{\varepsilon}^{p}. \]
初期降伏応力と硬化勾配は、Tandon らが公表した曲線から推定しています [1]。サプライヤーの弾性係数は同論文で用いられた 207 GPa より約20%低いため、ピンの弾性係数は明示的な感度解析パラメータとして扱います。
ヘッダーには、20、100、200、300、400、500 ℃ でデジタイズした、シール用途向け 304L VAR の応力-塑性ひずみ曲線を使用します [2], [3]。-55 ℃ では、Tandon らが用いた低温側の傾向に従い、20 ℃ の完全な曲線を 1.2 倍にスケーリングします。これは後年の 304L VAR heat に対する実測値ではなく仮定です。弾性係数と累積熱ひずみには、公開されている Type 304 データを使用します [12].
1.5.3 熱ひずみ
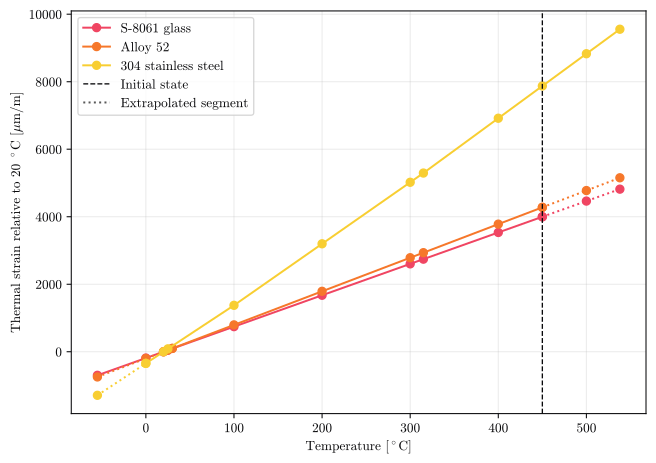
図3 は、20 ℃ を基準とした全線膨張ひずみを示します。ステンレス鋼ヘッダーの収縮量が大きいことが、熱膨張ミスマッチの主因です。Abaqus には S-8061 と Alloy 52 についてスカラーの熱膨張係数を与え、304L には温度依存の secant-expansion table を与えます。解析は初期温度 450 ℃ から開始します。点線部分は、Alloy 52 では 30 ℃ 未満と 450 ℃ 超、Type 304 では 0 ℃ 未満、S-8061 では baseline thermoelastic model の上限 450 ℃ を超える領域を示します。
1.5.4 S-8061 の弾性係数
実測された温度依存傾向を 図4 に示します。これは Poisson 比一定の区分線形等方弾性として適用します。baseline 解析にはガラスの粘弾性や構造緩和は含めません。
1.5.5 金属の塑性
図5 には、金属硬化データの2つの出典を示します。304L の曲線は温度依存 multilinear plasticity として直接使用します。Alloy 52 は初期例題では単純な線形硬化則を用い、2007年のデジタイズ power-law curve は感度解析用として保持します。各 hardening table は最後にデジタイズした点で終了し、相当塑性ひずみで 304L VAR は約2.3%、Alloy 52 は約18%です。Abaqus はテーブル範囲を超えると降伏応力を一定に保つため、それ以上の塑性ひずみが蓄積する領域は完全塑性として応答します。
1.5.6 元データと工学データのダウンロード
以下からダウンロードできる CSV ファイルには、図や構成則モデルの作成に用いた工学データを保存しています。仮定の確認や別の材料フィットの作成には有用ですが、各列は すべての Abaqus/CAE material editor に直接貼り付けられる順序にはなっていません。 Property module では、Abaqus で必要な正確な列順、各 material behavior の表示用テーブル、および対応するダイアログへ直接貼り付けられるヘッダーなしのタブ区切りファイルを提供します。デジタイズ値の桁数はテーブルを再現するために保持しているもので、計測精度そのものを意味しません。
2 Abaqus/CAE でのワークフロー
この節では、入門用の 穴あき薄板例題と同じ Abaqus/CAE module 順序に従います。ただし、材料、set、step、job の作成方法は既知であることを前提とします。各表には、完成した baseline 解析で用いる正確な object 名と設定値を示します。
生成済み journal を実行すると、上記の material table を含む Abaqus/CAE モデル構築ワークフロー全体を再現できます。
baseline Abaqus/CAE journal をダウンロード
2.1 モデル定義
新しい model database から開始し、 表2に従って model を作成します。Description には、後から model を開く人のために単位系を記録します。Abaqus 自体は単位変換や単位整合性の確認を行いません。
| 設定 | 値 |
|---|---|
| 名前 | Glass-to-Metal-Seal |
| 説明 | MMTS units: mm, N, s, tonne, MPa, deg C |
| 入力ファイルで Part と Assembly を使用しない | On |
2.2 Part module:形状のインポート
2.2.1 STEP assembly のインポート
インポート対象: glass_to_metal_seal_connector.stp /設定: 表3の設定を使用します。 Combine into a single part を Off にすると、各 solid body が個別の deformable Part として読み込まれ、合計13個の Part が作成されます。
| 設定 | 値 |
|---|---|
| Modeling space | 3D |
| 型 | Deformable |
| Base feature | Solid |
| Combine into a single part | Off |
| ファイルからのスケール | Off |
2.3 Assembly module:solid body の merge
Boolean merge を行うため、 Assembly module へ切り替えます。インポートした solid body は、まず instance 化する必要があります。これは Merge/Cut Instances が Assembly instance に対して動作し、その結果から新しい Part を作成するためです。
2.3.1 solid body の merge
13個の imported Part を instance 化し、1つの Part に結合: Merge/Cut Instances /設定: 表4。交差境界を保持することが重要です。merge 後もそれらの face がガラス、ピン、ヘッダーの cell を分離し、それぞれの region に別の材料を割り当てられるようにします。
| 設定 | 値 |
|---|---|
| 名前 | g2m_seal_merged |
| Instances | 13個すべての dependent source instance |
| 元の instance | Suppress |
| 交差境界を保持 | On |
| Domain | Geometry |
2.4 Part module:構成部品 set の作成
再び Part module に戻り、 g2m_seal_merged を current にします。ここで作成する set は merged Part に属するため、Assembly を再生成した後も、その instance から利用できます。
2.4.1 構成部品 set の作成
region を定義する前に、merged Part に13個の cell が含まれていることを確認します。STEP model を再出力・修復した場合は、保存された topology index に依存せず、形状から各構成部品を同定してください。
次の4つの Part set を作成します: 表5, 表6, 表7、および 表8.
Boolean merge 後も内部 face が残っていなければなりません。これらが材料界面を同定し、単一 Part 内で各 cell への個別割り当てを維持します。
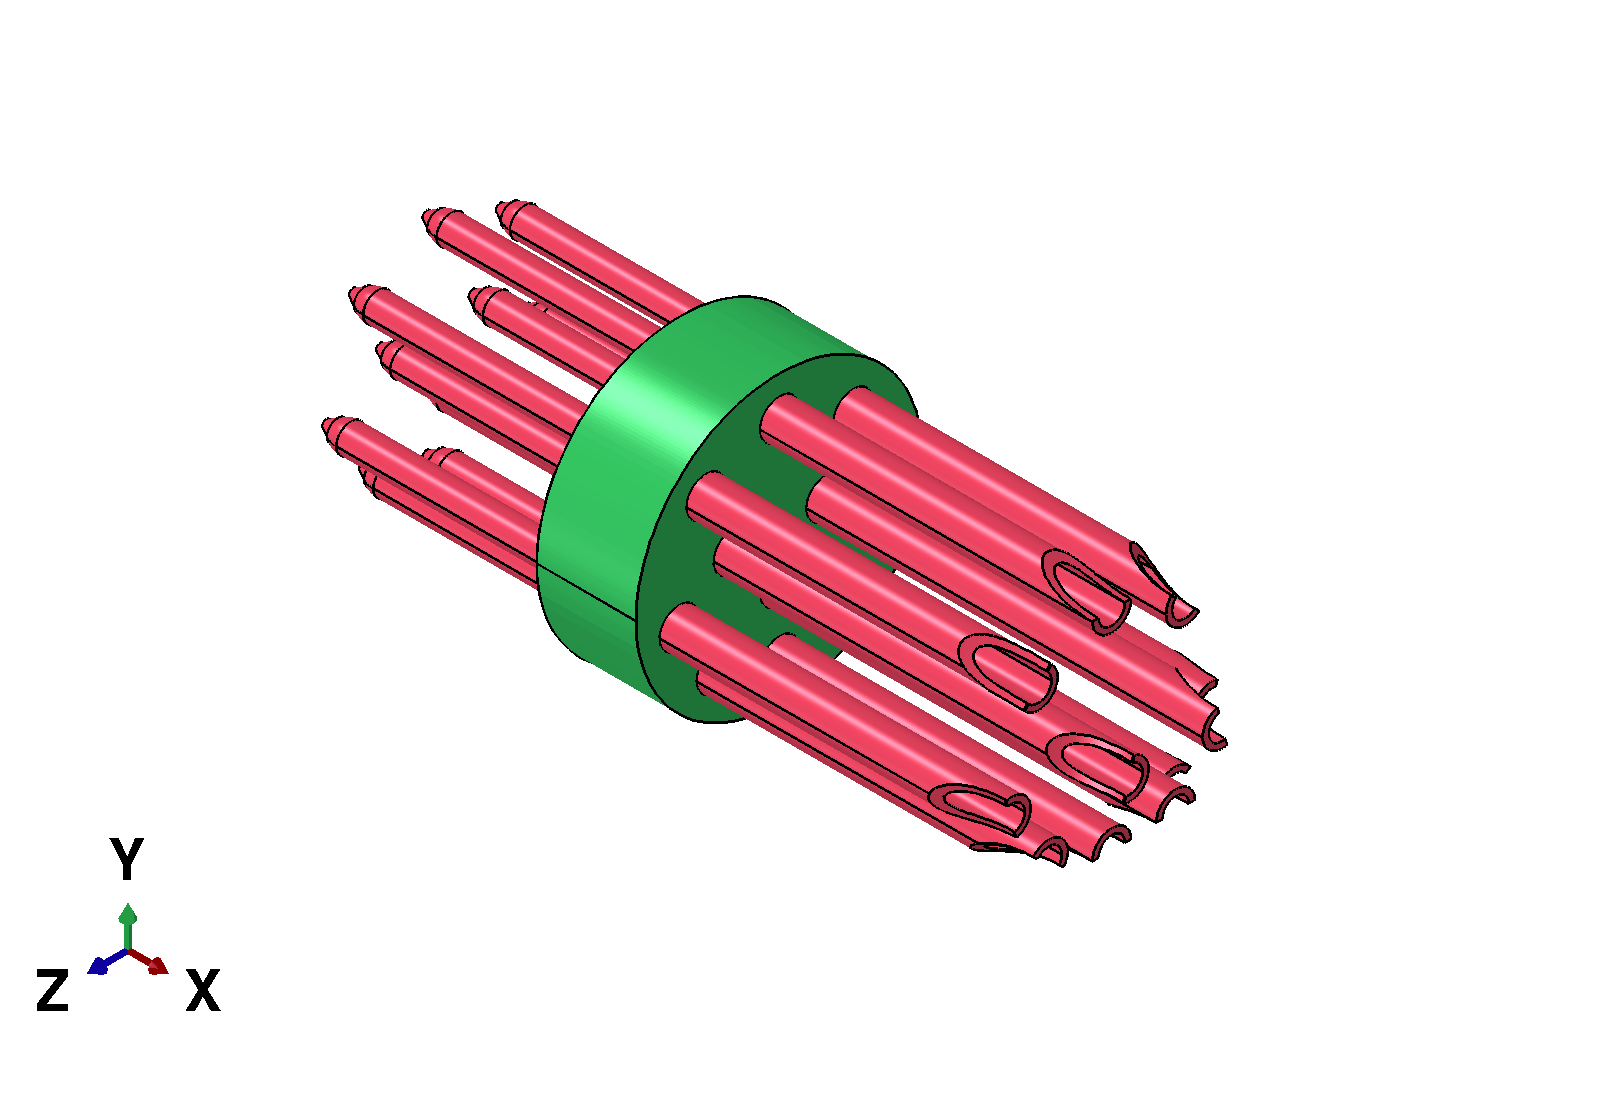
内部に囲まれた2種類の構成部品を確認するため、ヘッダー set を一時的に非表示にします。 図6にその状態を示します。この画像は CAD overview の再利用ではなく、Abaqus/CAE viewport から直接出力したものです。
2.5 Property module
3つの材料は構成則が大きく異なるため、1つずつ作成して確認します。この節の複数行テーブルは、対応する Abaqus/CAE table editor が要求する列と行順を再現しています。各 Download data リンクでは、同じ数値行をヘッダーなしのタブ区切りファイルとして提供します。ファイルを開いて内容をすべてコピーし、Abaqus/CAE の左上データセルを選択して貼り付けてください。 Use temperature-dependent data は、temperature 列を含む table を貼り付ける前に有効にします。
2.5.1 材料
2.5.1.1 S-8061 ガラス材料の作成
material を作成します。名前: S8061_GLASS。次に、密度、等方弾性、等方熱膨張を追加します。設定は 表9にまとめています。この baseline model ではガラスを弾性体として扱います。剛性は温度依存ですが、熱膨張係数は一定で、塑性や粘弾性緩和は設定しません。
| 設定 | 値 |
|---|---|
| 名前 | S8061_GLASS |
| General > Density | \(2.60\times10^{-9}\) tonne/mm³ |
| Mechanical > Elasticity > Elastic | Isotropic、temperature-dependent。詳細は 表10 |
| Mechanical > Expansion | Isotropic、 \(9.30\times10^{-6}\)/℃、zero temperature 20 ℃ |
Mechanical > Elasticity > Elasticでは isotropic elasticity を選択し、temperature-dependent data を有効にして、次の表を貼り付けます: 表10.
| Young 率 [MPa] | Poisson 比 | 温度 [℃] |
|---|---|---|
| 69166 | 0.22 | -55 |
| 69297 | 0.22 | 0 |
| 69166 | 0.22 | 20 |
| 69000 | 0.22 | 25 |
| 68903 | 0.22 | 50 |
| 68572 | 0.22 | 100 |
| 67330 | 0.22 | 150 |
| 65302 | 0.22 | 200 |
| 63149 | 0.22 | 250 |
| 61251 | 0.22 | 300 |
| 59782 | 0.22 | 350 |
| 58636 | 0.22 | 400 |
| 57719 | 0.22 | 425 |
| 56580 | 0.22 | 450 |
| 55393 | 0.22 | 460 |
| 54641 | 0.22 | 470 |
| 53137 | 0.22 | 480 |
| 52440 | 0.22 | 490 |
| 48300 | 0.22 | 500 |
Download data (ヘッダーなし、タブ区切り)
Mechanical > Expansionでは isotropic expansion を選択し、 \(9.30\times10^{-6}\)/℃ を入力します。temperature dependence は Off のままとし、zero temperature に 20 ℃ を入力します。
2.5.1.2 Alloy 52 ピン材料の作成
作成: ALLOY52 /設定: 表11。ガラスと異なり、この baseline model では弾性特性と熱膨張特性を一定とし、2点の等方硬化則を使用します。
| 設定 | 値 |
|---|---|
| 名前 | ALLOY52 |
| General > Density | \(8.30\times10^{-9}\) tonne/mm³ |
| Mechanical > Elasticity > Elastic | Isotropic、 \(E=165{,}500\) MPa、 \(\nu=0.29\) |
| Mechanical > Expansion | Isotropic、 \(9.95\times10^{-6}\)/℃、zero temperature 20 ℃ |
| Mechanical > Plasticity > Plastic | Isotropic hardening。詳細は 表12 |
スカラーの密度、弾性、熱膨張の値は、 表11から直接入力します。elasticity と expansion の temperature dependence はどちらも Off のままとし、expansion zero temperature に 20 ℃ を入力します。
次に Mechanical > Plasticity > Plasticを追加し、temperature dependence は Off のまま、true yield stress と equivalent plastic strain の組を次の表から貼り付けます: 表12.
| 降伏応力 [MPa] | 塑性ひずみ |
|---|---|
| 234.4 | 0 |
| 580.72 | 0.18 |
Download data (ヘッダーなし、タブ区切り)
2.5.1.3 304L VAR ヘッダー材料の作成
作成: SS304L_VAR /設定: 表13。3つの mechanical table はすべて温度依存なので、elastic、expansion、plastic data を貼り付ける前に temperature 列が表示されていることを確認してください。
| 設定 | 値 |
|---|---|
| 名前 | SS304L_VAR |
| General > Density | \(7.90\times10^{-9}\) tonne/mm³ |
| Mechanical > Elasticity > Elastic | Isotropic、temperature-dependent。詳細は 表14 |
| Mechanical > Expansion | Isotropic、temperature-dependent、zero temperature 20 ℃。詳細は 表15 |
| Mechanical > Plasticity > Plastic | Isotropic hardening、temperature-dependent。詳細は 表16 |
Mechanical > Elasticity > Elasticでは isotropic elasticity を選択し、temperature-dependent data を有効にして、次の表を貼り付けます: 表14.
| Young 率 [MPa] | Poisson 比 | 温度 [℃] |
|---|---|---|
| 193000 | 0.3 | 27 |
| 192000 | 0.3 | 93 |
| 187000 | 0.3 | 149 |
| 183000 | 0.3 | 204 |
| 179000 | 0.3 | 260 |
| 177000 | 0.3 | 316 |
| 170000 | 0.3 | 371 |
| 166000 | 0.3 | 427 |
| 160000 | 0.3 | 482 |
| 155000 | 0.3 | 538 |
Download data (ヘッダーなし、タブ区切り)
Mechanical > Expansionでは isotropic expansion を選択し、zero temperature に 20 ℃ を入力し、temperature-dependent data を有効にして、次の表を貼り付けます: 表15.
| 熱膨張係数 [1/℃] | 温度 [℃] |
|---|---|
| 1.72e-05 | -55 |
| 1.72e-05 | 0 |
| 1.72e-05 | 20 |
| 1.72e-05 | 25 |
| 1.72e-05 | 100 |
| 1.77697666667e-05 | 200 |
| 1.79325571429e-05 | 300 |
| 1.79474576271e-05 | 315 |
| 1.82066684211e-05 | 400 |
| 1.83112744186e-05 | 450 |
| 1.83940854167e-05 | 500 |
| 1.84463320463e-05 | 538 |
Download data (ヘッダーなし、タブ区切り)
Mechanical > Plasticity > Plasticでは isotropic hardening を選択し、temperature-dependent data を有効にして、次の表を貼り付けます: 表16。各温度ごとに行をまとめ、各グループ内では plastic strain が増加する順に並べてください。
| 降伏応力 [MPa] | 塑性ひずみ | 温度 [℃] |
|---|---|---|
| 194.4 | 0 | -55 |
| 211.44 | 0.0001 | -55 |
| 217.56 | 0.00025 | -55 |
| 222.84 | 0.0005 | -55 |
| 225.12 | 0.001 | -55 |
| 231.96 | 0.002 | -55 |
| 249.6 | 0.005 | -55 |
| 272.4 | 0.01 | -55 |
| 291.6 | 0.015 | -55 |
| 309.12 | 0.02 | -55 |
| 315.24 | 0.022 | -55 |
| 318.24 | 0.023 | -55 |
| 162 | 0 | 20 |
| 176.2 | 0.0001 | 20 |
| 181.3 | 0.00025 | 20 |
| 185.7 | 0.0005 | 20 |
| 187.6 | 0.001 | 20 |
| 193.3 | 0.002 | 20 |
| 208 | 0.005 | 20 |
| 227 | 0.01 | 20 |
| 243 | 0.015 | 20 |
| 257.6 | 0.02 | 20 |
| 262.7 | 0.022 | 20 |
| 265.2 | 0.023 | 20 |
| 138.7 | 0 | 100 |
| 143.7 | 0.0001 | 100 |
| 146.9 | 0.00025 | 100 |
| 151.4 | 0.0005 | 100 |
| 155.2 | 0.001 | 100 |
| 158.4 | 0.002 | 100 |
| 172.4 | 0.005 | 100 |
| 189.5 | 0.01 | 100 |
| 204.2 | 0.015 | 100 |
| 217.5 | 0.02 | 100 |
| 222 | 0.022 | 100 |
| 224.5 | 0.023 | 100 |
| 120.2 | 0 | 200 |
| 125.3 | 0.0001 | 200 |
| 129.8 | 0.00025 | 200 |
| 134.8 | 0.0005 | 200 |
| 138.3 | 0.001 | 200 |
| 143.1 | 0.002 | 200 |
| 153.6 | 0.005 | 200 |
| 168.5 | 0.01 | 200 |
| 181.9 | 0.015 | 200 |
| 194.6 | 0.02 | 200 |
| 199.4 | 0.022 | 200 |
| 201.6 | 0.023 | 200 |
| 112.6 | 0 | 300 |
| 118.3 | 0.0001 | 300 |
| 121.5 | 0.00025 | 300 |
| 123.4 | 0.0005 | 300 |
| 124.7 | 0.001 | 300 |
| 127.2 | 0.002 | 300 |
| 135.5 | 0.005 | 300 |
| 148.8 | 0.01 | 300 |
| 162.2 | 0.015 | 300 |
| 175.5 | 0.02 | 300 |
| 180.6 | 0.022 | 300 |
| 182.5 | 0.023 | 300 |
| 96 | 0 | 400 |
| 100.5 | 0.0001 | 400 |
| 103.7 | 0.00025 | 400 |
| 110 | 0.0005 | 400 |
| 112.6 | 0.001 | 400 |
| 116.7 | 0.002 | 400 |
| 127.2 | 0.005 | 400 |
| 141.8 | 0.01 | 400 |
| 154.6 | 0.015 | 400 |
| 167.3 | 0.02 | 400 |
| 171.7 | 0.022 | 400 |
| 174.3 | 0.023 | 400 |
| 87.8 | 0 | 500 |
| 92.9 | 0.0001 | 500 |
| 96 | 0.00025 | 500 |
| 101.1 | 0.0005 | 500 |
| 102.4 | 0.001 | 500 |
| 105.6 | 0.002 | 500 |
| 115.8 | 0.005 | 500 |
| 128.5 | 0.01 | 500 |
| 139.3 | 0.015 | 500 |
| 150.7 | 0.02 | 500 |
| 153.9 | 0.022 | 500 |
| 157.7 | 0.023 | 500 |
Download data (ヘッダーなし、タブ区切り)
2.5.2 Section
3つの material が完成したら、各構成部品群に対して homogeneous solid section を1つずつ作成します。section 名を分かりやすくしておくと、後の割り当てを Model Tree で確認しやすくなります。
2.5.2.1 S-8061 ガラス section の作成
Homogeneous solid section/設定: 表17 /Material: S8061_GLASS.
| 設定 | 値 |
|---|---|
| 名前 | SECTION_S8061 |
| Category | Solid |
| 型 | Homogeneous |
| 材料 | S8061_GLASS |
2.5.2.2 Alloy 52 ピン section の作成
Homogeneous solid section/設定: 表18 /Material: ALLOY52.
| 設定 | 値 |
|---|---|
| 名前 | SECTION_ALLOY52 |
| Category | Solid |
| 型 | Homogeneous |
| 材料 | ALLOY52 |
2.5.2.3 304L VAR ヘッダー section の作成
Homogeneous solid section/設定: 表19 /Material: SS304L_VAR.
| 設定 | 値 |
|---|---|
| 名前 | SECTION_SS304L |
| Category | Solid |
| 型 | Homogeneous |
| 材料 | SS304L_VAR |
2.5.3 Section assignment
先に作成した Part set に section を割り当てます。3つの割り当てが完了したら、viewport を material ごとに色分けすると、ガラス、ピン、ヘッダーが別々に割り当てられ、未割り当て cell が残っていないことを素早く確認できます。
2.5.3.1 S-8061 ガラス section の割り当て
ガラス region を選択(参照: 図1 )/設定: 表20.
| 設定 | 値 |
|---|---|
| Region | SEAL_S8061 |
| Section | SECTION_S8061 |
2.5.3.2 Alloy 52 ピン section の割り当て
11本すべてのピンを選択(参照: 図1 )/設定: 表21.
| 設定 | 値 |
|---|---|
| Region | PINS_ALLOY52 |
| Section | SECTION_ALLOY52 |
2.5.3.3 304L VAR ヘッダー section の割り当て
| 設定 | 値 |
|---|---|
| Region | HEADER_SS304L |
| Section | SECTION_SS304L |
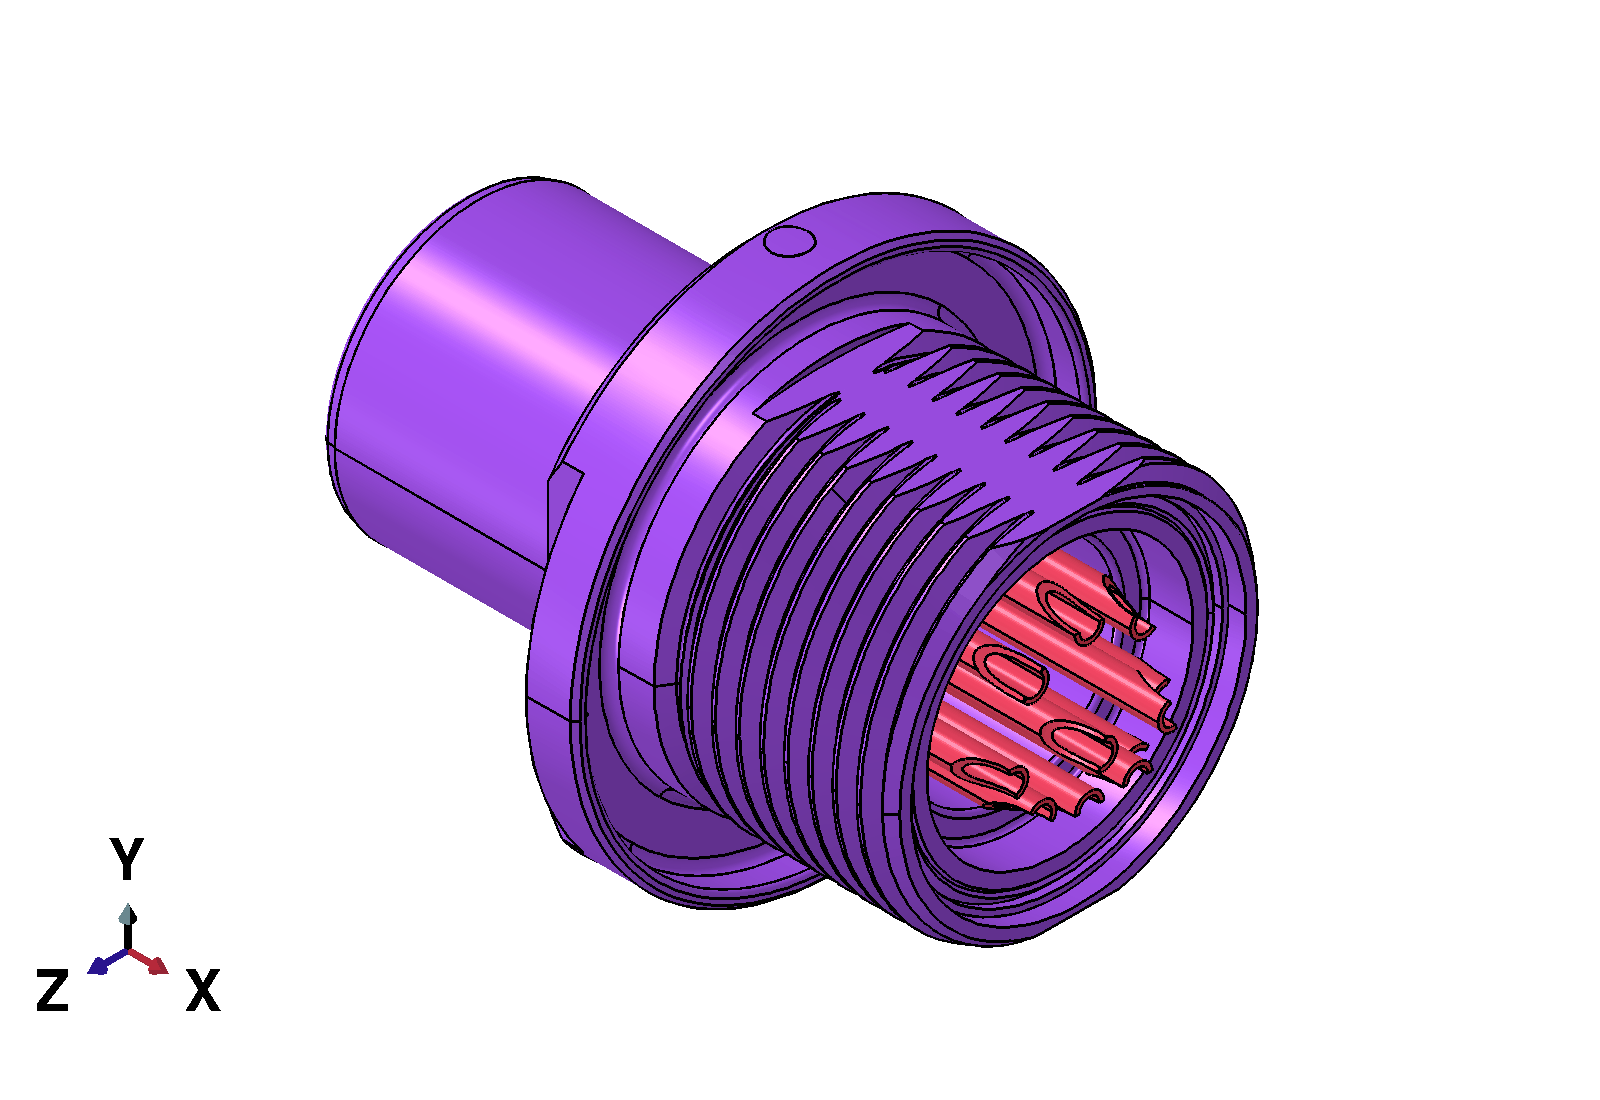
viewport を Section で色分けし、完了した割り当てを確認します。 図7 には、section ごとに色分けした Abaqus/CAE viewport の等角投影図を示します。304L VAR ヘッダーは紫、Alloy 52 ピンはカーネーション色です。この視点ではガラスがヘッダー内部に隠れるため、ヘッダーを一時的に非表示にし、緑色のシール region を確認してください。 図6.
3つの thermal expansion 定義はいずれも 20 ℃ を基準温度とします。温度依存なのは 304L のみです。後で設定する initial temperature condition によって 450 ℃ の無応力初期状態を定義し、Abaqus はそこから後続の熱ひずみを計算します。
2.6 Assembly module:解析 region の作成
再び Assembly 温度条件と distributing constraint に使用する Assembly-level region を定義します。
2.6.1 Assembly 全体の set を作成
Assembly を再生成し、merged instance の名前が g2m_seal_merged-1であることを確認します。次に complete-cell set を 表23に従って作成します。この set はコネクタ全体へ一様な温度 field を適用するために使用します。
| 設定 | 値 |
|---|---|
| 名前 | WHOLE_ASSEMBLY |
| Region | の全 cell g2m_seal_merged-1 |
2.6.2 coupling surface と control point の作成
mounting surface 上の全点を固定する代わりに distributing constraint を使用します。固定された control point が並進・回転拘束の合力を受け持ち、uniform distributing weight によって、その拘束を環状の mounting surface 全体へ伝達します。surface 上の各点は局所的には変形できるため、face 全体を pinned condition とした場合に生じる人工的な応力や塑性ひずみを低減できます。
2.6.2.1 coupling surface の作成
mounting surface を 表24に従って作成します。Assembly を Surface で色分けすると、平面状の mounting annulus だけが選択されていることを確認しやすくなります。 図8.
| 設定 | 値 |
|---|---|
| 名前 | COUPLED_FACE_SURFACE |
| Region | ヘッダーの最小\(x\) 端にある平面環状 mounting surface |
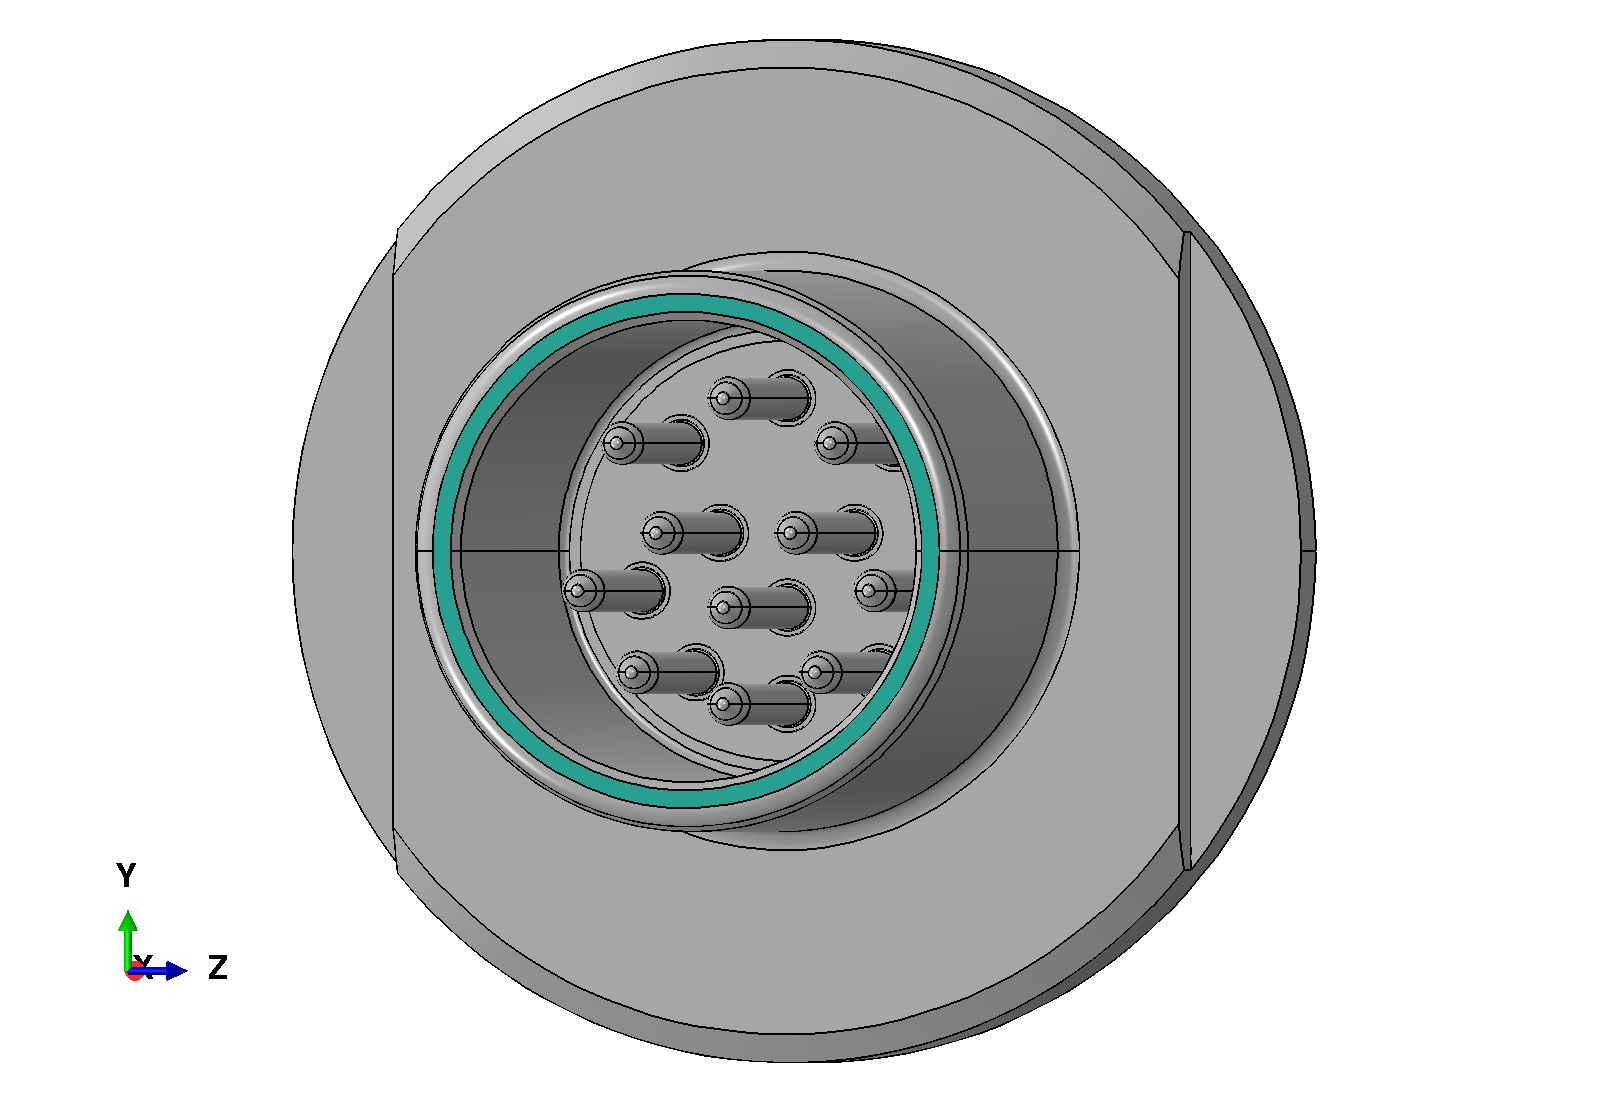
COUPLED_FACE_SURFACE 側の mounting annulus を teal 色で強調した Abaqus/CAE Assembly view。\(x\) mounting annulus。
2.6.2.2 coupling control point の作成
の重心に reference point を作成し、 COUPLED_FACE_SURFACE次の set に入れます。 表25。黄色の RP-1 marker を 図9 に示します。以後のワークフローで使用する set 名は COUPLING_CONTROL_POINT.
| 設定 | 値 |
|---|---|
| 名前 | COUPLING_CONTROL_POINT |
| Region | の重心にある reference point COUPLED_FACE_SURFACE |
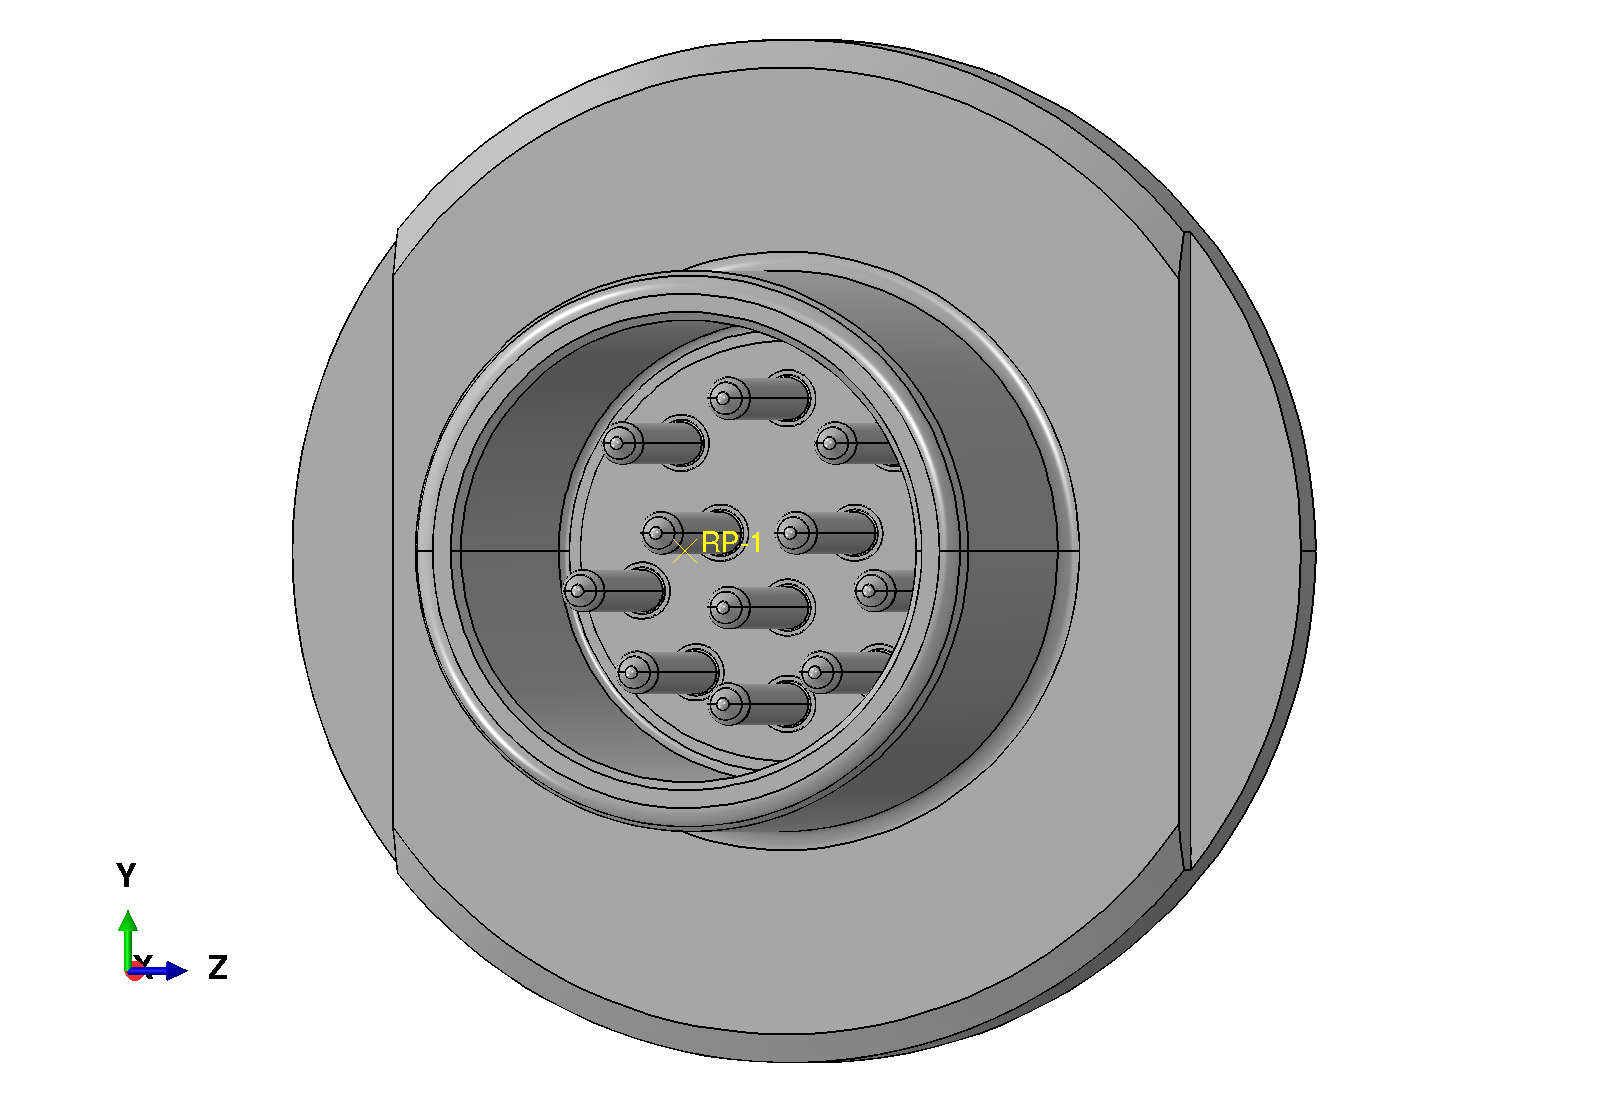
surface と control-point set は、 Interaction module で distributing constraint を作成するために使用します。.
2.7 Step module
次の3つの連続した Static, General step object を作成します。 表26, 表27、および 表28。各 step は automatic incrementation と同じ numerical control を使用し、Load module で各 step 終了時の到達温度を指定します。
2.7.1 シール形成温度から室温まで冷却
作成: cool_to_room /前段:Initial/設定: 表26。これは製造時の cooldown を表し、初期残留応力状態を形成します。
| 設定 | 値 |
|---|---|
| 名前 | cool_to_room |
| Previous step | 初期 |
| Time period | 1.0 |
| Nlgeom | On |
| Initial increment | 0.01 |
| Minimum increment | \(10^{-6}\) |
| Maximum increment | 0.1 |
| Maximum increments | 100 |
| Equation solver | Direct |
| Matrix storage | Unsymmetric |
2.7.2 低温側の qualification excursion を与える
作成: cool_to_minus_55 /前段: cool_to_room /設定: 表27。室温までの cooldown で得られた材料状態は自動的に引き継がれます。
| 設定 | 値 |
|---|---|
| 名前 | cool_to_minus_55 |
| Previous step | cool_to_room |
| Time period | 1.0 |
| Nlgeom | On |
| Initial increment | 0.01 |
| Minimum increment | \(10^{-6}\) |
| Maximum increment | 0.1 |
| Maximum increments | 100 |
| Equation solver | Direct |
| Matrix storage | Unsymmetric |
2.7.3 高温側の qualification excursion を与える
作成: heat_to_200 /前段: cool_to_minus_55 /設定: 表28。最後の step では、既に冷却された assembly を加熱するため、どちらの金属に蓄積した塑性ひずみも初期状態の一部として保持されます。
| 設定 | 値 |
|---|---|
| 名前 | heat_to_200 |
| Previous step | cool_to_minus_55 |
| Time period | 1.0 |
| Nlgeom | On |
| Initial increment | 0.01 |
| Minimum increment | \(10^{-6}\) |
| Maximum increment | 0.1 |
| Maximum increments | 100 |
| Equation solver | Direct |
| Matrix storage | Unsymmetric |
各 step の time period は 1.0 です。この prescribed-temperature・rate-independent model では time は荷重経路を表す比例パラメータであり、熱サイクルの実時間を意味しません。maximum increment を 0.1 とすることで、1回の accepted increment における温度変化を step 全体の10分の1以下に制限します。
Unsymmetric storage は baseline の数値設定の一部です。開発時には symmetric storage で収束困難が生じましたが、unsymmetric baseline では cutback なしで熱履歴全体を完了できました。
2.7.4 field output の request
field-output variable を LE, NT, PE, PEEQ, S、および Uに設定し、averaged nodal position、every increment とします。設定は 表29にまとめています。IGA の NT 抽出機能が実装されるまでは、IGA region の温度出力は警告付きでスキップされます。それ以外の requested field は変換処理を継続します。
| 設定 | 値 |
|---|---|
| 名前 | F-Output-1 |
| Variables | LE, NT, PE, PEEQ, S、および U |
| Position | Averaged at nodes |
| 周波数 | Every increment |
2.8 Interaction module
2.8.1 distributing constraint の作成
Interaction module で、 表30に従って coupling constraint を作成します。これは baseline model における唯一の Interaction-module object です。この solid mounting surface には continuum rotational formulation を使用し、6つすべての coupling degree of freedom を有効のままにします。 Assembly module で作成した surface と control-point set を、それぞれ coupling surface と control point として使用します。
| 設定 | 値 |
|---|---|
| 名前 | DISTRIBUTED_COUPLING |
| Coupling type | Distributing |
| Control point | COUPLING_CONTROL_POINT |
| Surface | COUPLED_FACE_SURFACE |
| Influence radius | Whole surface |
| Weighting method | Uniform |
| Rotational coupling type | Continuum |
| \(U_1\), \(U_2\)、および \(U_3\) | On |
| \(UR_1\), \(UR_2\)、および \(UR_3\) | On |
constraint symbol を表示し、distributing line が control point から mounting annulus 全体へ接続されていることを確認します。 図10.
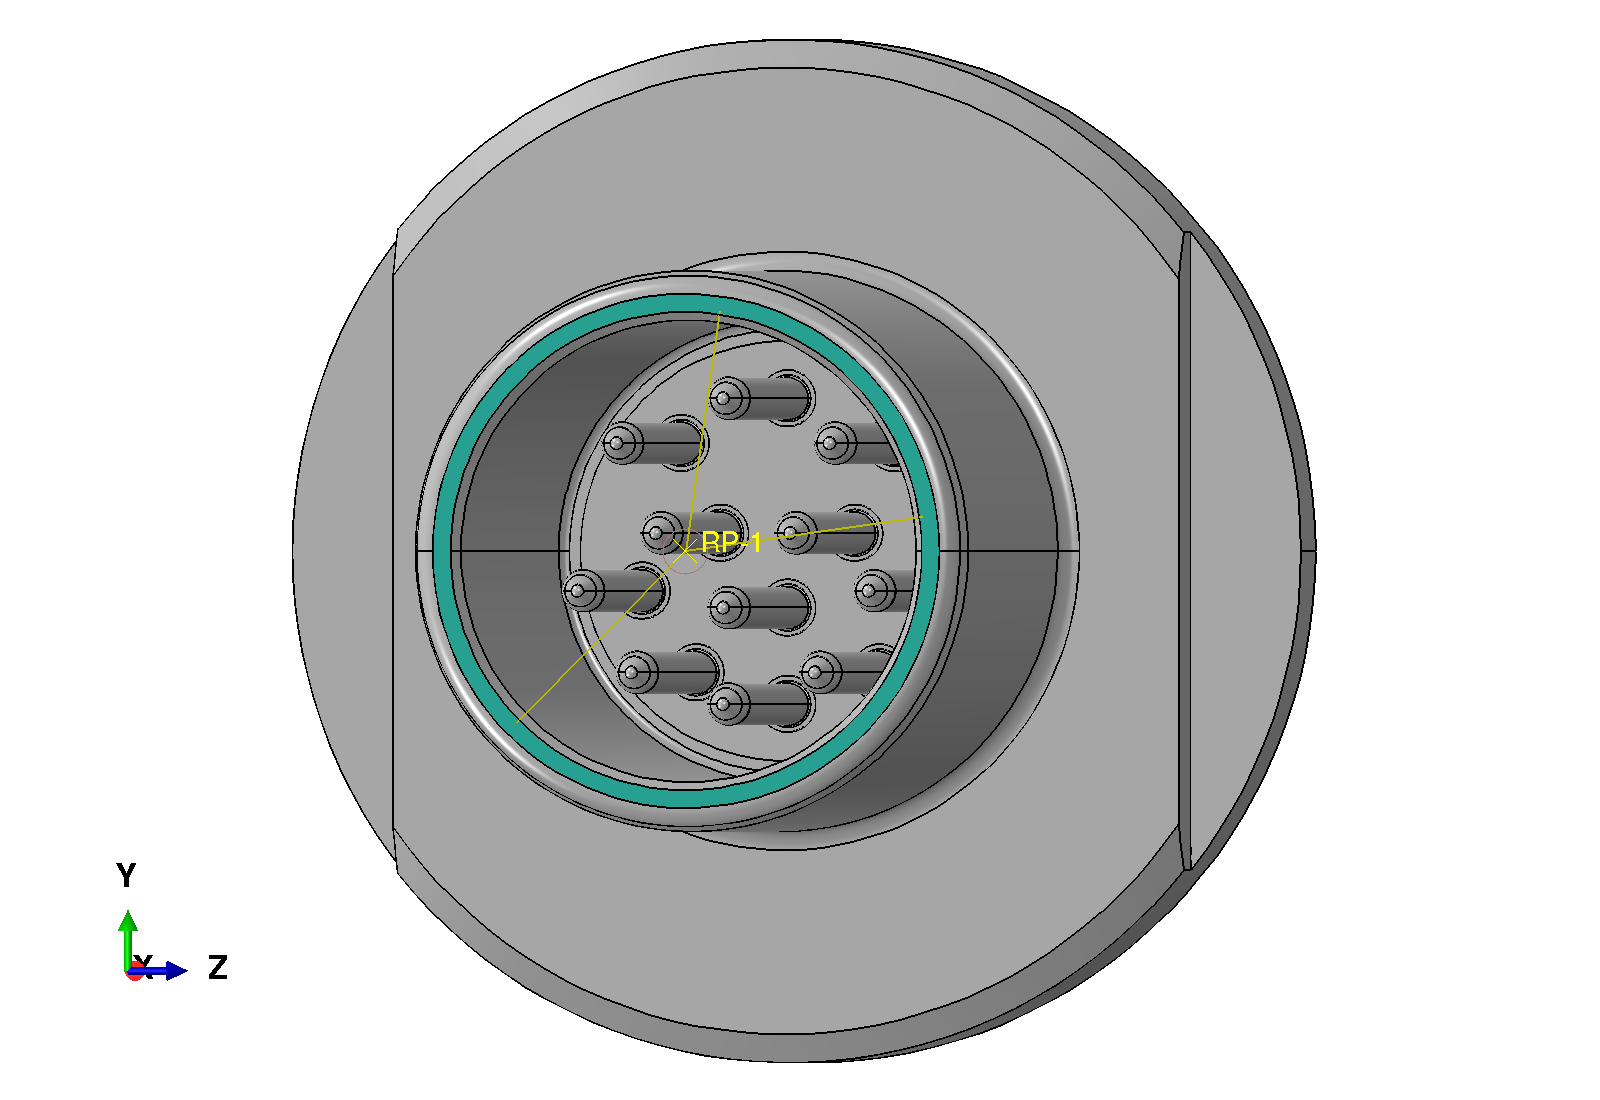
DISTRIBUTED_COUPLING を示す Abaqus/CAE constraint display。
constraint を作成した後、 Load module で control point を拘束します。.
2.8.2 ガラス-金属界面
baseline model では、ガラス-金属境界に個別の contact object や interface object を作成しません。merged multicell Part では保持された内部境界をまたいで shared spline field を使用するため、連続した有限要素メッシュの材料境界と同様に、変位適合性が離散化に本質的に組み込まれています。したがって、ガラス-金属界面は Abaqus の interaction 定義を使わずに完全接合として扱われます。
この仮定は対象論文との比較には適していますが、一般に常に成立するわけではありません。剥離や滑りを許容するモデルでは、shared-interface treatment を適切な contact または interface object に置き換える必要があります。Jamison らは、関連する 304L VAR/S-8061 seal について摩擦係数 0.3 の frictional contact を検討しています [5]。対応する感度解析については Section 3.2 を参照してください。
2.9 Load module
2.9.1 coupling control point の拘束
Initial step で control point に 表31 の境界条件を適用します。surface の運動は distributing constraint を通じて伝達されるため、face 全体に displacement boundary condition を設定する必要はありません。この境界条件は で使用する control point を拘束し、 DISTRIBUTED_COUPLINGその拘束を distributing constraint が環状 mounting surface へ伝達します。
| 設定 | 値 |
|---|---|
| 名前 | COUPLING_CONTROL_POINT_BC |
| Step | 初期 |
| Category | Mechanical |
| 型 | Encastre |
| Region | COUPLING_CONTROL_POINT |
Initial step を active にし、boundary-condition symbol を表示して、青色の encastre glyph が coupling control point の周囲に表示されていることを確認します。 図11.
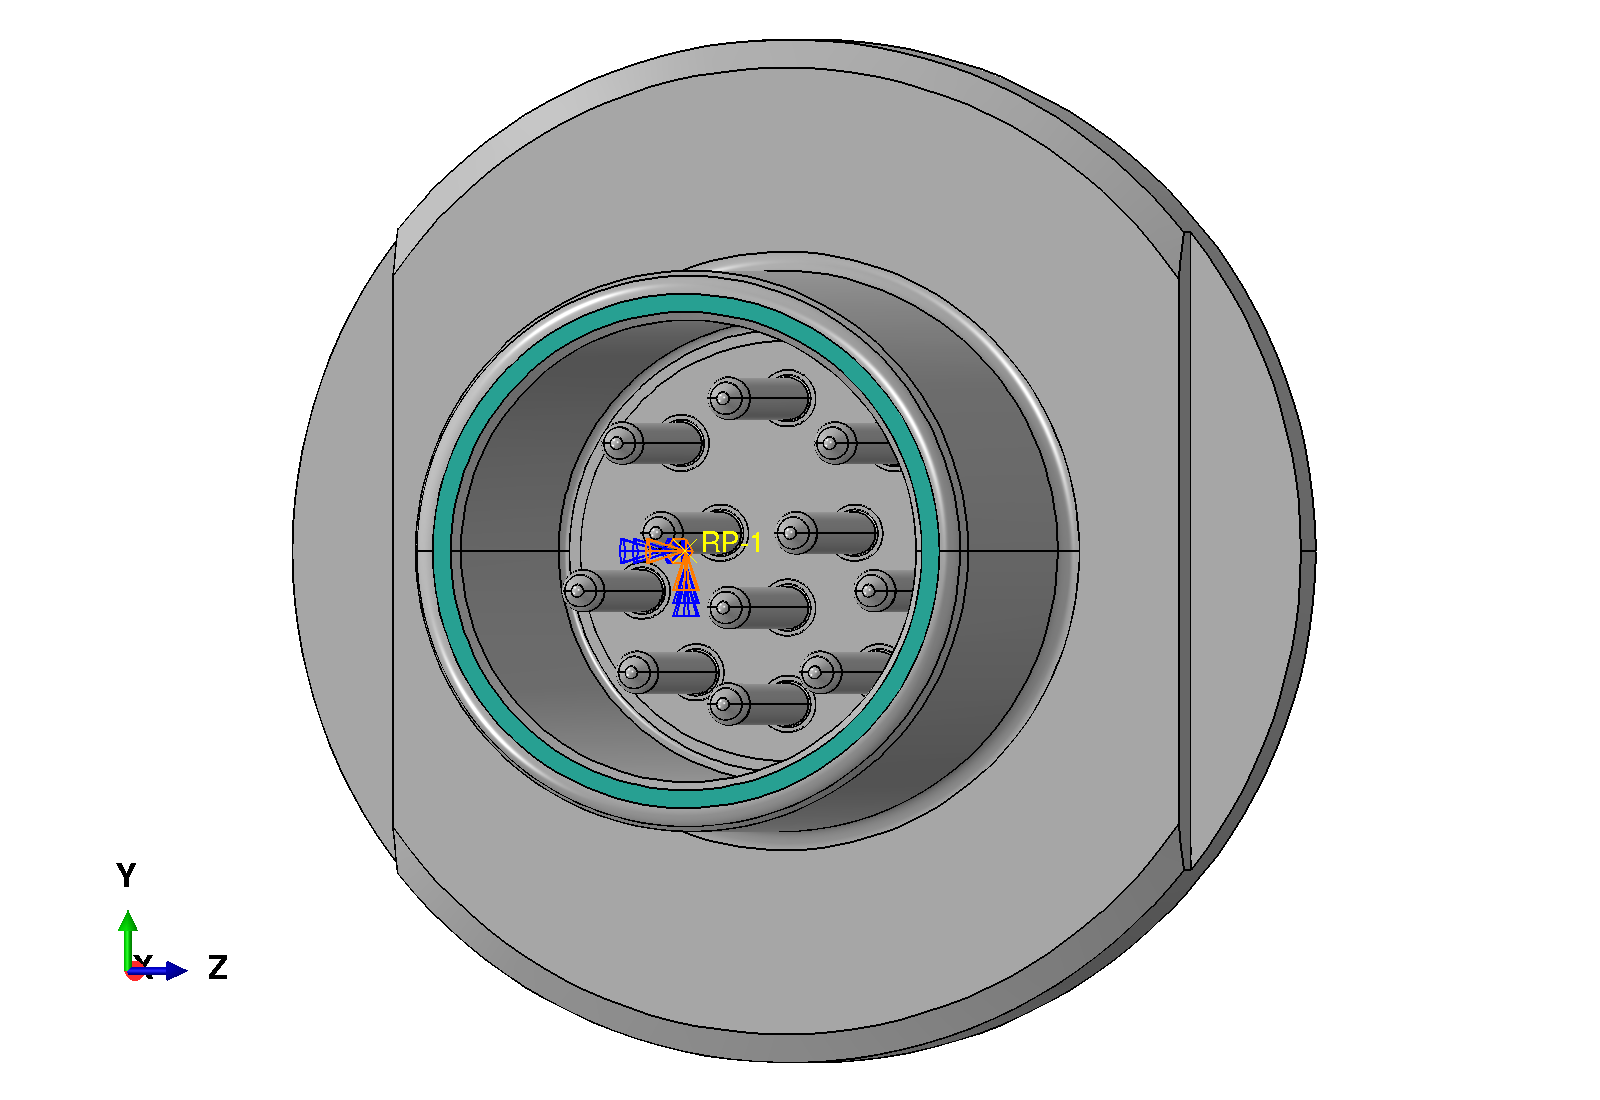
COUPLING_CONTROL_POINT_BC を示す Abaqus/CAE boundary-condition display。
2.9.2 熱履歴の規定
空間的に一様な temperature predefined field を次の設定で作成します: 表32.
| 設定 | 値 |
|---|---|
| 名前 | uniform_temperature |
| Step | 初期 |
| Category | Other |
| 型 | 温度 |
| Region | WHOLE_ASSEMBLY |
| Distribution | Uniform |
| Cross-section distribution | Constant through thickness |
| Initial での Magnitude | 450 ℃ |
各 step での Magnitude cool_to_room |
20 ℃ |
各 step での Magnitude cool_to_minus_55 |
-55 ℃ |
各 step での Magnitude heat_to_200 |
200 ℃ |
Abaqus は変更された predefined-field value を各 step の中で ramp させます。温度 field 自体を解く問題へ拡張しない限り、heat-transfer step、film condition、conductivity は追加しないでください。
2.10 Mesh module
1つ作成: Immersed Rectilinear Coreform IGA mesh/対象 instance: g2m_seal_merged-1 /設定: 表33.
| 設定 | 値 |
|---|---|
| Instance | g2m_seal_merged-1 |
| Mesh Type | Immersed Rectilinear |
| Orientation | Axis-Aligned |
| Element Size — X | 0.5 mm |
| Element Size — Y | 0.5 mm |
| Element Size — Z | 0.5 mm |
| Padding — Mode | 既定値 |
| Degree | 2 |
| Continuity Mode | Smooth |
| Incompressibility | Off |
| Boundary Condition Enforcement — Setting | Medium |
| Small Cell Volume Ratio | 0.1 |
解析前に、薄いガラス部とピン周辺の background grid を確認してください。0.5 mm mesh は開発初期の離散化であり、mesh-converged な推奨値ではありません。ガラス応力と金属の PEEQ 評価量が安定するまで model を細分化してください。
2.11 Job module
Coreform IGA for Abaqus job を作成・submit/設定: 表34.
| 設定 | 値 |
|---|---|
| 名前 | glass_to_metal_seal |
| Model | Glass-to-Metal-Seal |
| SIM Unit Licensing | 既定値 |
| Run Mode | Background |
| Coreform IGA Mesh executable | ローカル Coreform installation の executable |
| Scratch directory | 空欄 |
| Number of CPUs: Abaqus | 16 |
| Number of CPUs: IGA | 16 |
Discussion で報告する baseline performance は、この16-CPU設定で計測しています。両方の CPU 数はローカルマシンに合わせて調整してください。
Coreform job manager から job を submit します。submit により IGA mesh の生成、Abaqus 用モデルへの変換、Abaqus/Standard の実行が順に行われます。結果を解釈する前に、変換後モデルを確認し、3つすべての material section と温度依存 table、distributed coupling と control-point boundary condition が保持され、temperature field が assembly 全体を覆っていることを確認してください。未サポートの IGA NT extractor は警告を出すだけで、残りの output variable の書き出しを妨げないことを確認します。
2.12 Visualization module
2.12.1 output database を開いて設定
glass_to_metal_seal_iga.odb し、 Visualization module で各 thermal state を個別に確認します。native IGA output database は、Abaqus/CAE の field-output、display-group、contour、view-cut tool を使って確認できます。まず 表35 の viewport 設定から始め、変形表示を物理的な倍率に保ちつつ、細長いコネクタ全体を読み取りやすくします。
| 設定 | 値 |
|---|---|
| Plot state | Contours on deformed shape |
| Deformation scale factor | Uniform, 1.0 |
| Visible edges | None |
| Projection | Parallel |
まずは 表36 の result view を確認すると、解析結果の全体像を効率よく把握できます。
| Region / display group | Field / invariant | 目的 |
|---|---|---|
| S-8061 ガラス | Maximum principal S |
ガラスの引張応力をスクリーニング |
| 304L VAR ヘッダー | Mises S と PEEQ |
ヘッダーの降伏と応力再分配を評価 |
| Alloy 52 ピン | Mises S と PEEQ |
ピンの降伏と応力再分配を評価 |
| モデル全体 | Magnitude: U と deformed shape |
rigid-body motion と全体変形を確認 |
2.12.2 ガラスの引張応力を表示
次を選択します。 Tools > Display Group > Create次に Part instancesを選択し、S-8061 ガラス region だけを残します。設定: 表37。IGA output database には material cell ごとに1つの instance が含まれるため、選択した region を 図1 と 図2 と照合してから field を表示してください。
| 設定 | 値 |
|---|---|
| 名前 | GLASS_ONLY |
| Item | Part instances |
| Region | S-8061 ガラスシール |
Result > Field Output で、 表38の stress invariant を選択します。ガラス破壊は引張で始まるため、最大主応力は最初のスクリーニング場として適切です。圧縮値は引張破壊の demand として解釈しません。
| 設定 | 値 |
|---|---|
| Primary variable | S |
| Position | Element centroid |
| Refinement | Invariant |
| Invariant | Max. Principal |
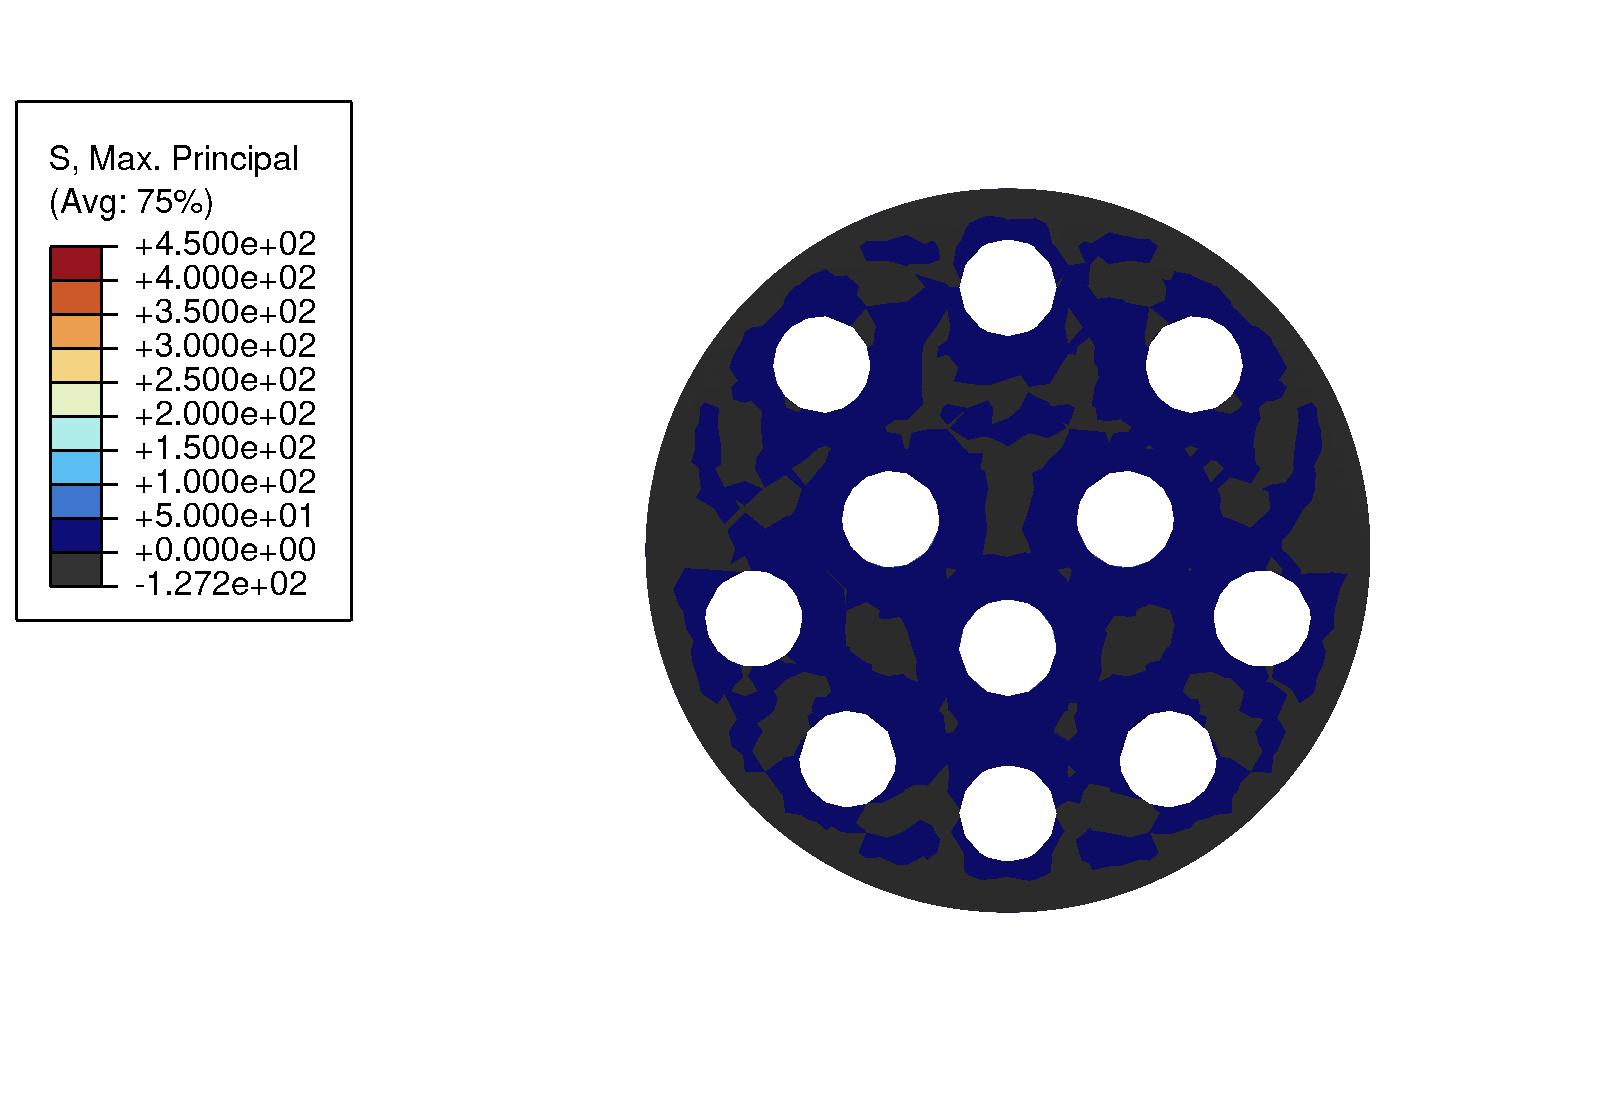
次に Options > Contourで、 表39の共通 contour limit を設定します。すべての thermal endpoint で同じ範囲を使うと、frame ごとに legend を再スケーリングせずに応力分布の変化を比較できます。
| 設定 | 値 |
|---|---|
| Minimum | 0 MPa |
| Maximum | 450 MPa |
| Number of intervals | 9 |
Result > Optionsを開き、 Computation tab を選択し、 表40 の averaging 設定を保持して、viewport と legend に threshold が明示されるようにします。
| 設定 | 値 |
|---|---|
| Compute averages | On |
| Averaging threshold | 75% |
Result > Step/Frame を使って、次の表に示す各 step の最終 frame へ移動します: 表41.
| 熱状態 | Step / frame |
|---|---|
| 室温状態 | 最終 frame: cool_to_room |
| 低温 qualification 状態 | 最終 frame: cool_to_minus_55 |
| 高温 qualification 状態 | 最終 frame: heat_to_200 |
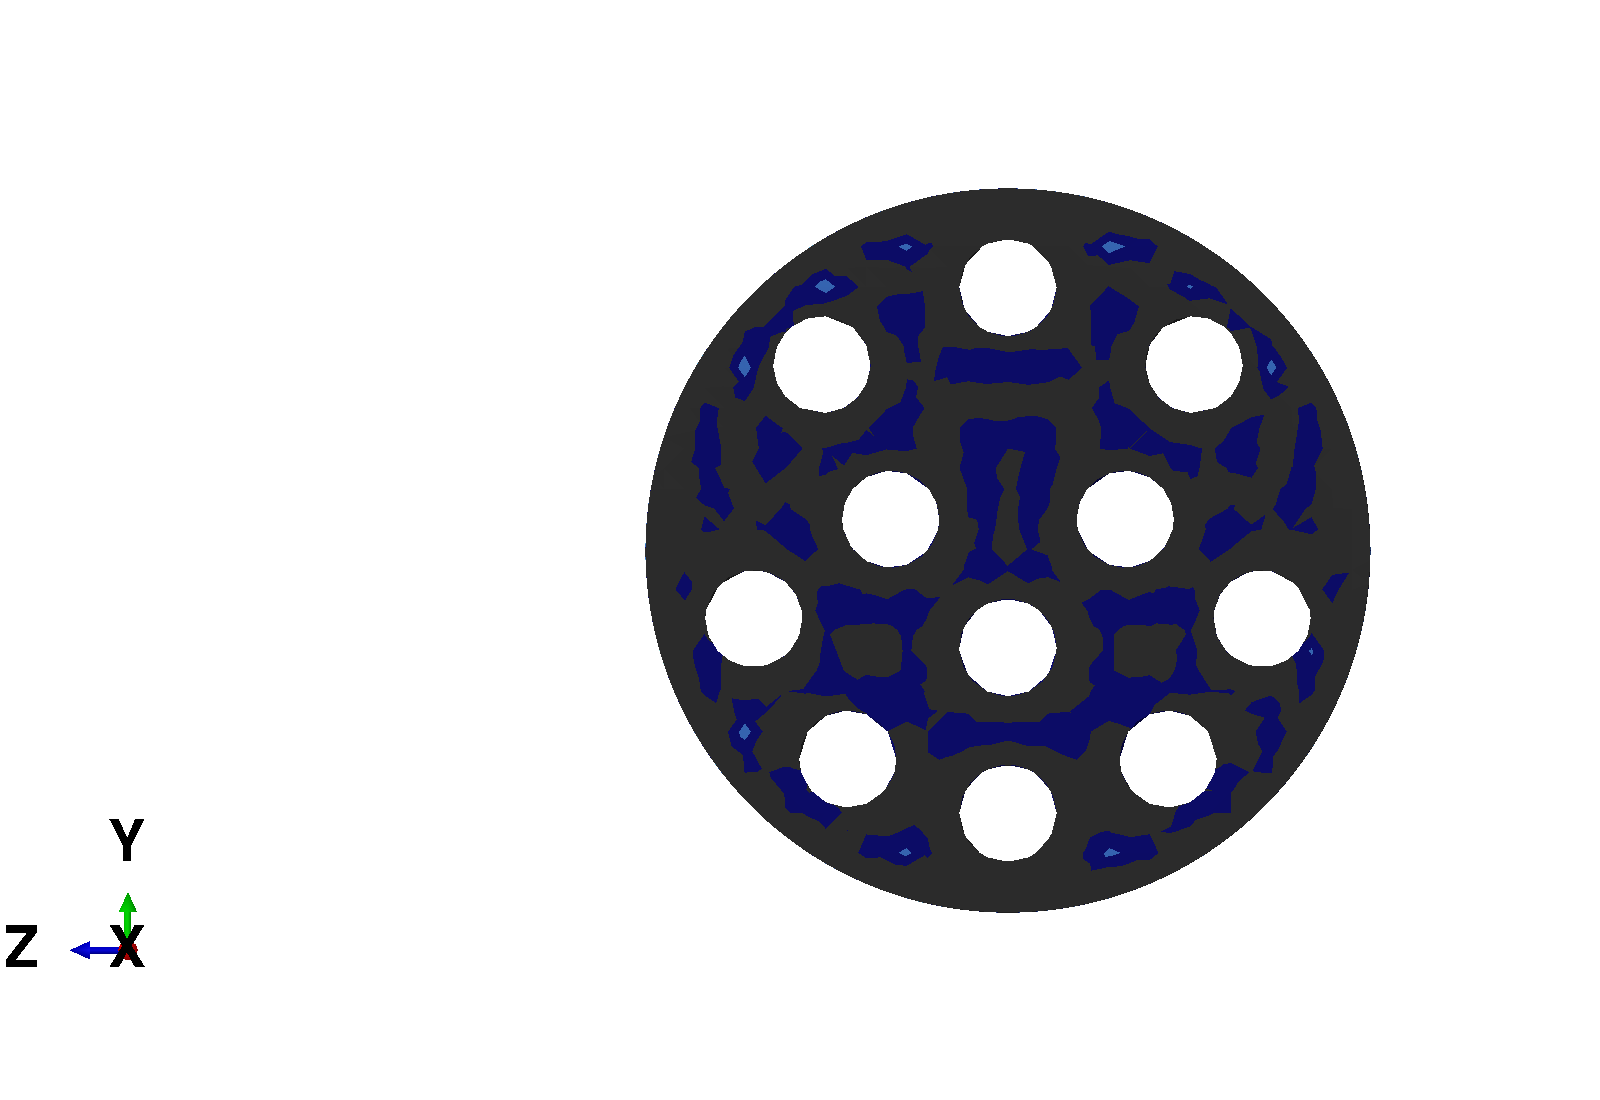
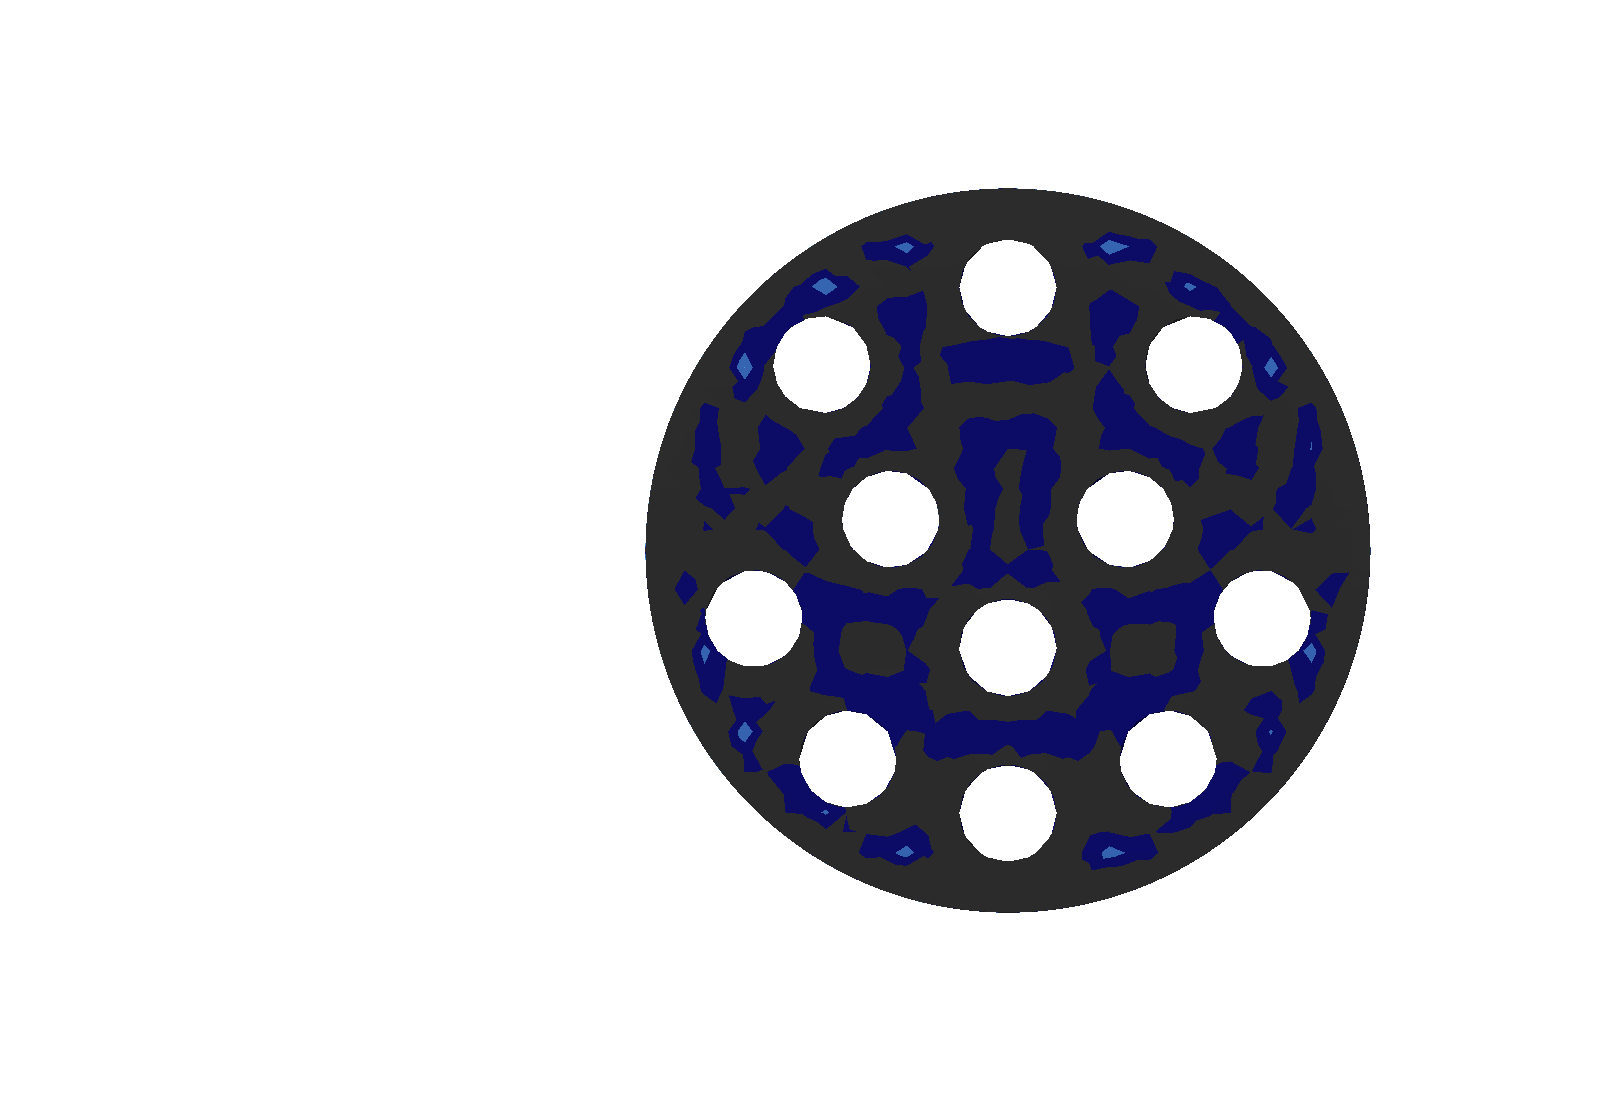
図12 に、得られた Abaqus/CAE viewport を示します。全 panel で引張スクリーニング範囲を 0~450 MPa に統一しており、0以下の値は lower-limit color で表示されます。これは \(\sigma_1^+\) で推奨する screening field 表1ですが、局所ピークについては、同節で述べる収束性と特異点の確認が引き続き必要です。
2.12.3 view cut による内部応力の確認
モデル全体を含む display group に戻り、 Tools > View Cut > Create を選択して、 表42の長手方向 plane を定義します。cut を有効にした後、標準の Top view を選択し、camera が cut plane に垂直な方向を見るようにします。
| 設定 | 値 |
|---|---|
| 名前 | Connector centerline |
| Shape | Plane |
| Origin | (0, 0, 0) mm |
| Normal | Global \(y\): (0, 1, 0) |
| Show model above cut | Off |
| Show model on cut | On |
| Show model below cut | On |
の最終 frame を選択し、 cool_to_minus_55model 全体の maximum principal stress を表示して、 表43の範囲を適用します。この符号付き範囲により、接合 assembly 内の引張領域と圧縮領域を区別しやすくなります。
| 設定 | 値 |
|---|---|
| Primary variable | S |
| Position | Element centroid |
| Refinement | Invariant, Max. Principal |
| Minimum | -650 MPa |
| Maximum | 650 MPa |
| Number of intervals | 9 |
2つ目の表示では、metal-only display group を作成/設定: 表44 。次に stress invariant を変更: Mises /設定: 表45.
| 設定 | 値 |
|---|---|
| 名前 | METALS_ONLY |
| Item | Part instances |
| Region | 304L VAR ヘッダーとすべての Alloy 52 ピン |
| 設定 | 値 |
|---|---|
| Primary variable | S |
| Position | Element centroid |
| Refinement | Invariant, Mises |
| Minimum | 0 MPa |
| Maximum | 600 MPa |
| Number of intervals | 9 |
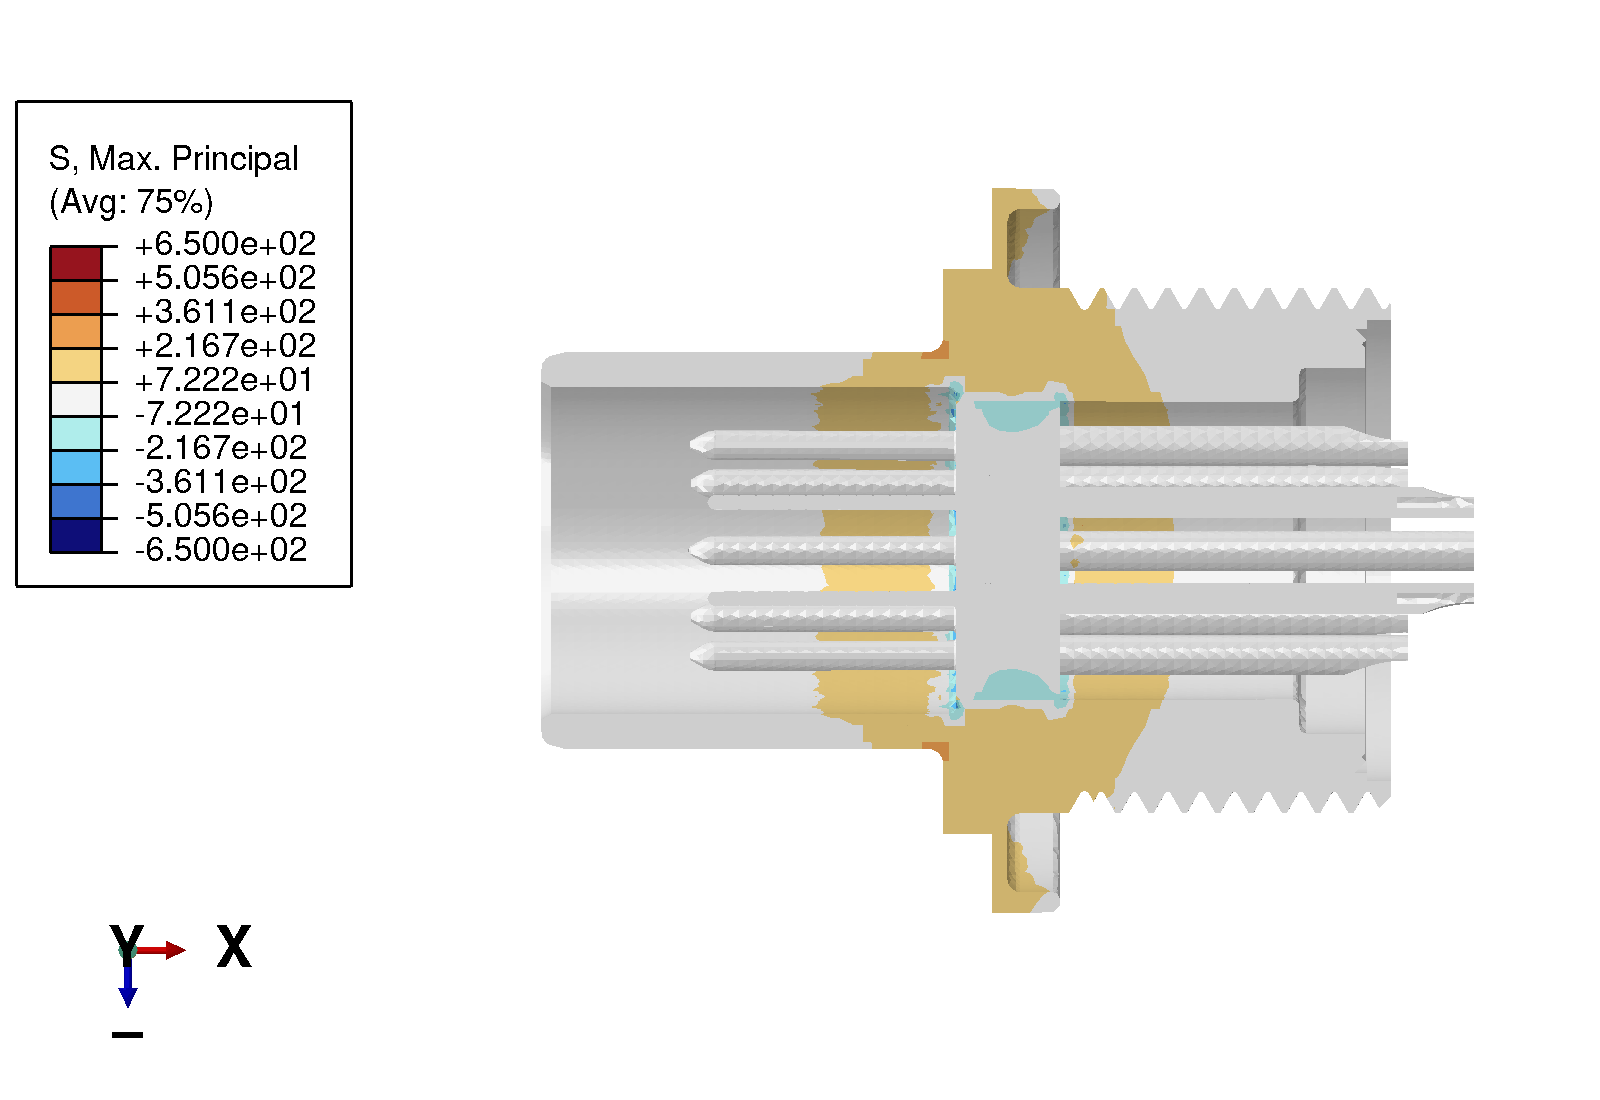
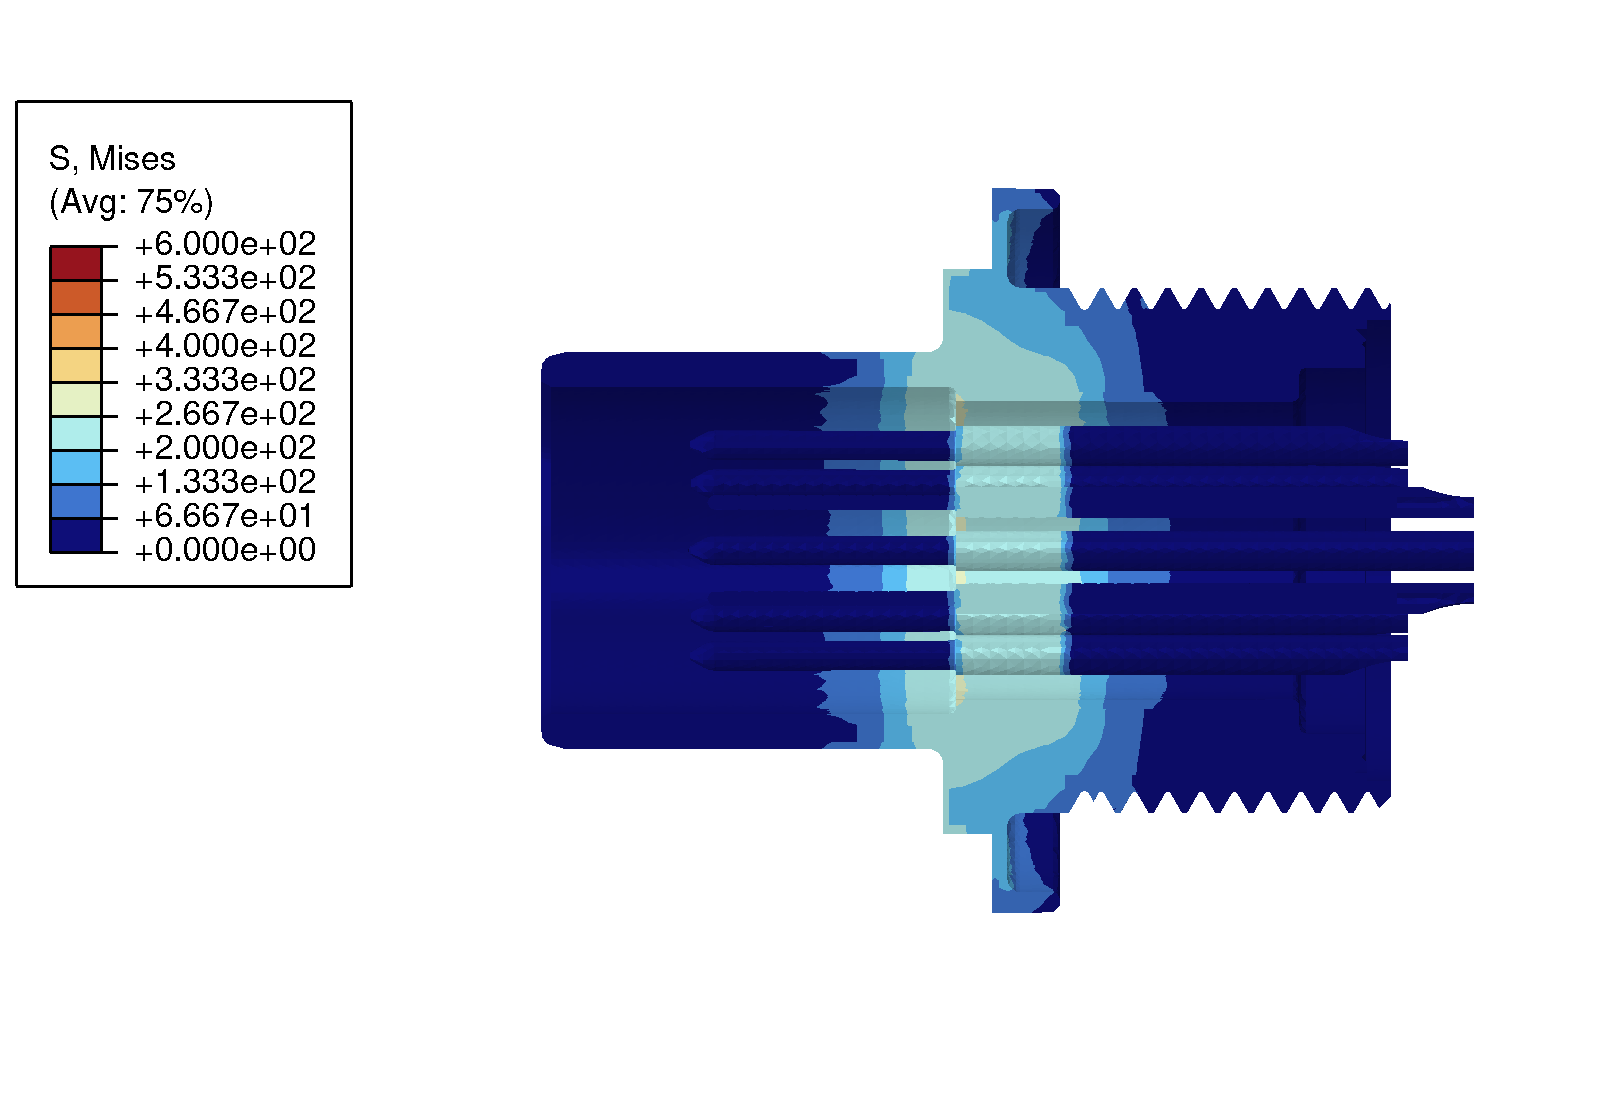
表示範囲は意図的に制限しています。support や interface に生じる孤立ピークによって他の contour が潰れないようにするためです。範囲外の値は endpoint color に含まれます。glass-to-pin と glass-to-header interface を確認するには、追加の view cut と material display group を使用してください。単一の global stress maximum だけを convergence measure にしてはいけません。局所的な support artifact や boundary-tessellation feature が支配する場合があります。
2.12.4 熱-機械連成応答
各解析が完了したら、3つの temperature step の終了状態を、次の評価量を用いて1つの表にまとめます: 表46.
| 物理量 | Region | 報告指針 |
|---|---|---|
Maximum principal S |
S-8061 ガラス | 値と位置を報告 |
PEEQ |
304L VAR ヘッダー | 最大値と support との位置関係を報告 |
PEEQ |
Alloy 52 ピン | 最大値と影響を受けるピンを報告 |
| 界面応力 | glass-to-pin および glass-to-header の path | support と幾何 corner から離れた位置で sample |
Magnitude: U |
モデル全体 | 最大値を rigid-body-motion check として報告 |
要約には、material で絞り込んだ contour plot と、最も高応力となる pin および glass-to-header region を通る section cut を併記してください。孤立した global maximum は、interface-path や小体積統計とは分けて報告します。tessellation feature、材料 corner、support 近傍点が seal 本体の応答を見えにくくする場合があるためです。
高温状態は、その前の低温 excursion から連続した履歴として解釈しなければなりません。したがって、その応力と塑性ひずみは最終温度 200 ℃ だけではなく、完全な load history に依存します。
応答は、熱膨張ミスマッチ、金属の降伏、ヘッダー・ガラス・ピン間の荷重再分配という観点で解釈します。coupled mounting surface にだけ現れる応力や塑性は seal 挙動より support idealization の影響である可能性が高い一方、glass-to-metal interface で再現性のあるピークが現れる場合は詳しい検討が必要です。
baseline には、無応力温度の仮定、完全接合界面、空間的に一様な温度、簡略化した Alloy 52 hardening、シール形成温度以下でのガラス緩和の省略という制約があります。mesh、boundary tessellation、penalty の設定も局所極値に影響し得ます。公表 Sandia model や実験計測と比較する際には、これらの制約を必ず併記してください。
3 考察
3.1 結果
この節では計算挙動を説明します。seal を評価するための工学量については Visualization module で扱います。
3.1.1 計算性能
問題規模と性能は baseline run から計測します。Abaqus/Standard の行には solver の detailed performance summary を使用します。
| Metric | 値 |
|---|---|
| Background elements | \(146{,}461\) |
| Active elements | \(32{,}098\) |
| Cut elements | \(3{,}357\) |
| Abaqus elements | \(56{,}595\) |
| Abaqus nodes | \(66{,}180\) |
| Abaqus variables | \(198{,}546\) |
| Abaqus equations | \(178{,}278\) |
| Phase | Resources | Wall time [s] |
|---|---|---|
| CAE script | 1 process | \(8.1\) |
| IGA mesh | 16 MPI ranks | \(107.7\) |
| Interop | 1 process | \(3.7\) |
| Abaqus solve | 1 host、16 threads | \(1{,}073.0\) |
ダッシュは、現在の run がその計測項目を追加する以前に実行されたか、program が値を報告しなかったことを示します。Abaqus solve time には model construction、mesh generation、input translation は含みません。performance を比較するには、hardware、parallelism、output request、solver setting を一致させる必要があります。field output を every increment で要求すると、output writing が runtime の無視できない部分になる場合があります。
3.1.2 solver convergence history
以下の要約と図には、すべての increment attempt を含めます。rejected attempt も solver work を消費するため、報告する equilibrium-iteration total に含めます。
| Step | Target [℃] | Accepted / attempted increments | Cutbacks | Eq. iterations | Min. accepted \(\Delta t\) | Final time |
|---|---|---|---|---|---|---|
cool_to_room |
\(20\) | 15 / 15 | \(0\) | \(36\) | \(0.01\) | \(1\) |
cool_to_minus_55 |
\(-55\) | 15 / 15 | \(0\) | \(18\) | \(0.01\) | \(1\) |
heat_to_200 |
\(200\) | 15 / 15 | \(0\) | \(21\) | \(0.01\) | \(1\) |
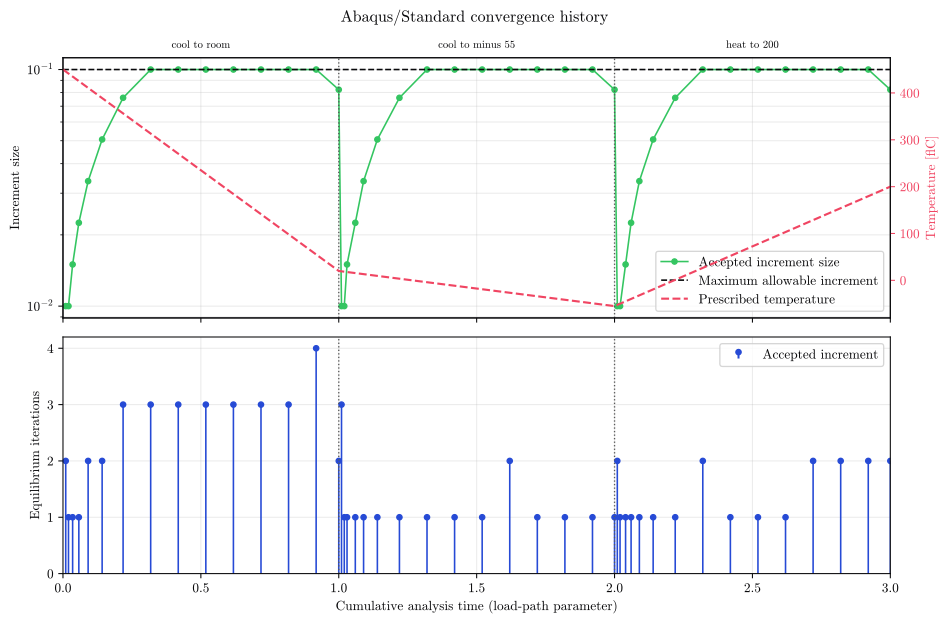
これらの rate-independent static step では time が load-path parameter なので、横軸には cumulative analysis time が適切です。rejected attempt の marker は attempted endpoint に置きますが、Abaqus が報告する total time は最後に accepted された equilibrium state のままです。temperature curve は prescribed path を、accepted/rejected marker は solver がその path をどこまで到達したかを示します。
すべての step が完了することは必要条件ですが十分条件ではありません。cutback の反復、異常に小さい increment、mesh refinement に伴う convergence の変化がある場合は、結果を信頼できるものとして扱う前に議論する必要があります。
3.2 推奨する追加検討
この model の結果を accepted と扱う前に、次の確認を完了してください。
- 従来の material approximation と Tandon らの応力傾向を比較する。 [1];
- ガラスの主応力位置について、mesh と boundary tessellation の収束性を示す。
- 拘束 region から離れた位置で、distributed support と元の pinned-face support を比較する。
- 3つすべての temperature step を通じて energy と displacement history が滑らかであることを確認する。さらに
- 少なくとも1つの離散化について、通常の Abaqus finite-element model と比較する。
初期 sensitivity matrix は次のとおりです。
| Case | 公開データ baseline からの変更 | 工学的な確認事項 |
|---|---|---|
| P0 | None | 推奨する公開データモデル |
| P1 | Alloy 52 の弾性係数を 165.5 GPa から 207 GPa に増加 | ピン剛性はガラス応力をどの程度変化させるか。 |
| P2 | 304L の低温側 1.2 倍 scaling を除去または変更 | 低温 excursion はヘッダーの降伏にどの程度敏感か。 |
| P3 | Alloy 52 の線形硬化を、2007年のデジタイズ曲線に置換 | ピンの硬化挙動は応力再分配をどの程度変化させるか。 |
| P4 | bonded interface を frictional contact に置換 | interface behavior は結果にどの程度影響するか。 |
Case P1~P4 は baseline の不確かさ幅ではなく、それぞれ独立した model variant として扱ってください。
4 参考文献
[1]
R. Tandon, M. K. Neilsen, T. C. Jones, and J. F. Mahoney, “Glass-to-metal (GTM) seal development using finite element analysis: Assessment of material models and design changes,” Sandia National Laboratories, 2007. Available: https://www.osti.gov/servlets/purl/1267109
[2]
R. S. Chambers, J. M. Emery, R. Tandon, B. R. Antoun, M. E. Stavig, and C. S. Newton, “Characterization & modeling of materials in glass-to-metal seals: Part I,” Sandia National Laboratories, SAND2014-0192, 2014. doi: 10.2172/1323655.
[3]
B. R. Antoun, R. S. Chambers, J. M. Emery, and R. Tandon, “Small strain plasticity behavior of 304L stainless steel in glass-to-metal seal applications,” Sandia National Laboratories, 2014. Available: https://www.osti.gov/servlets/purl/1140842
[4]
B. R. Antoun, R. S. Chambers, J. M. Emery, and A. A. Brown, “Temperature-dependent small strain plasticity behavior of 304L stainless steel,” Sandia National Laboratories, 2016. Available: https://www.osti.gov/servlets/purl/1348107
[5]
R. D. Jamison et al., “Validation assessment of a glass-to-metal seal finite-element model,” Sandia National Laboratories, SAND2017-10894, 2017. doi: 10.2172/1399340.
[6]
Fischer Connectors, “Fischer SFE 104 A056-130.” Dassault Systèmes 3D ContentCentral, Nov. 2010. Available: https://www.3dcontentcentral.com/secure/download-model.aspx?catalogid=596&id=216520
[7]
J. A. Salem and R. Tandon, “Test method variability in slow crack growth properties of sealing glasses,” International Journal of Fatigue, vol. 32, no. 3, pp. 557–564, 2010, doi: 10.1016/j.ijfatigue.2009.07.018.
[8]
G. W. Wellman, “FAILPROB“A computer program to compute the probability of failure of a brittle component,” Sandia National Laboratories, SAND2002-0409, 2002. doi: 10.2172/793332.
[9]
Richland Glass Company, Precision glass GTMS sealing component specialists. 2019. Available: https://www.richlandglass.com/wp-content/uploads/2019/04/GTMS-Lit_042519.pdf
[10]
Hamilton Precision Metals, HPM Ni 52, UNS N14052. Available: https://www.hpmetals.com/products/materials/nickel-strip-foil/hpm-ni-52
[11]
Deutsche Nickel GmbH, Technical datasheet Ni 52: Dilaton 51, UNS N14052. 2022. Available: https://www.deutsche-nickel.de/fileadmin/user_upload/download/Datenblaetter_englisch/Deutsche-Nickel-GmbH-Data-Sheet-Imperial-Units-Ni-52.pdf
[12]
American Iron and Steel Institute, High-temperature characteristics of stainless steels. Nickel Development Institute / Nickel Institute, 1979. Available: https://nickelinstitute.org/media/4657/ni_aisi_9004_hightemperaturecharacteristics.pdf